
 English
 русский
 فارسی

Tuopu's Reformer Tube برای واکنش های شیمیایی با دمای بالا در کوره های صنعتی طراحی شده است که از انتقال حرارت کارآمد، یکپارچگی ساختاری و پایداری عملیاتی طولانی مدت اطمینان می دهد. این لولهها ب...
جزئیات را ببینید
2026-10-02
Content
لوله های اصلاح کننده در یک کارخانه آهن کاهش یافته مستقیم (DRI) لوله های مبدل حرارتی معمولی نیستند. آنها در داخل یک رفرماتور آتشزا قرار میگیرند، جایی که گاز طبیعی، بخار و گاز بازیافتی در حدود 850 تا 950 درجه سانتیگراد واکنش میدهند تا هیدروژن و مونوکسید کربن تولید کنند که سنگ آهن را کاهش میدهد. هنگامی که آن لوله ها خزش می کنند، کربوره می شوند، یا ترک می خورند، ماژول DRI گاز کاهشی خود را از دست می دهد و تولید متوقف می شود. راهکار عملی: ابتدا لولههای اصلاحکننده DRI را بر اساس شرایط عملیاتی، سپس بر اساس آلیاژ، کیفیت ریختهگری، طرح بازرسی و استراتژی قطعات یدکی مشخص کنید – نه تنها بر اساس قیمت هر کیلوگرم.
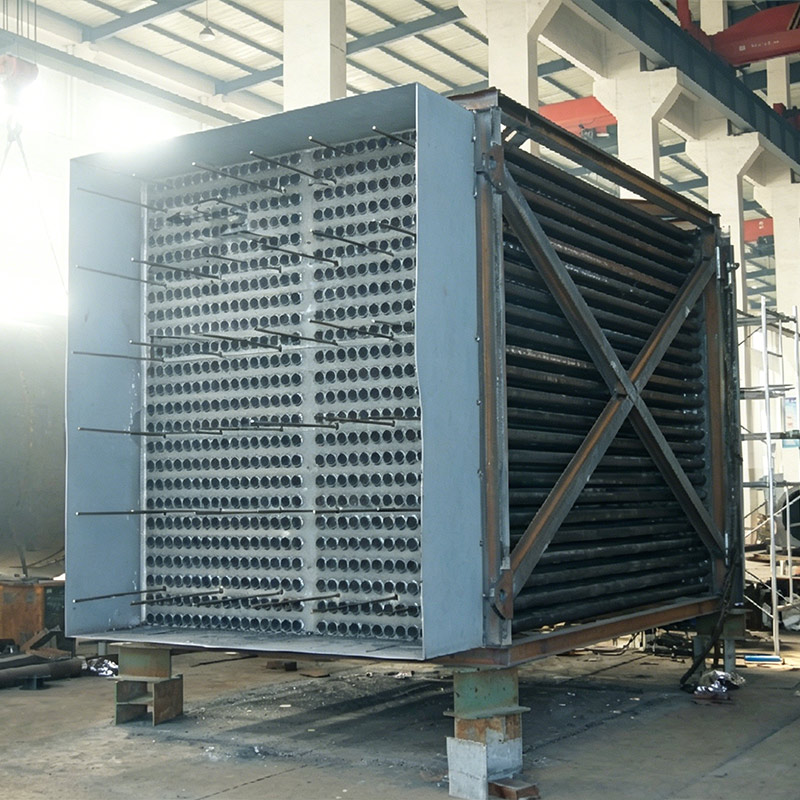 لوله اصلاح کننده DRI سری لوله های کوره DRI Tuopu به طور ویژه برای کوره های آهن کاهش یافته مستقیم (DRI) طراحی شده است که مقاومت حرارتی عالی، استحکام مکانیکی و کارکرد طولانی مدت را ارائه می دهد. مشاهده محصول →
در یک فرآیند DRI مبتنی بر گاز معمولی، ریفرمور قلب شیمیایی گیاه است. مخلوطی از گاز طبیعی و بخار را به گاز سنتز یا گاز سنتز تبدیل می کند که بیشتر هیدروژن و مونوکسید کربن است. آن گاز سنتز سپس به کوره شفتی وارد می شود، جایی که اکسیژن را از گلوله های سنگ آهن جدا می کند. لوله های اصلاح کننده مخازن واکنش هستند: آنها حاوی کاتالیزور هستند و گرما را از مشعل های کوره به گاز فرآیند منتقل می کنند.
اصلاح کننده های DRI اغلب با پتانسیل کربن بالاتر و نسبت بخار به کربن متفاوت نسبت به رفرم کننده متان بخار معمولی کار می کنند. این مهم است زیرا دیواره لوله هم دمای بالا و هم اتمسفر گازی را می بیند که می تواند آلیاژ را کربوره یا اکسید کند. لوله ای که در یک نیروگاه هیدروژنی به خوبی عمل می کند ممکن است برای یک اصلاح کننده DRI بدون بررسی دقیق ترکیب گاز، شار حرارتی و چرخه مناسب نباشد. برای دید وسیع تری از نحوه قرار گرفتن اصلاح کننده در جدول جریان DRI، این بررسی را ببینید فناوری DRI و راه حل های تجهیزات اصلی .
طراحی با تعادل حرارتی و مواد مجوز دهنده فرآیند شروع می شود. سپس قطر لوله، ضخامت دیواره و آلیاژ برای زنده ماندن در طول عمر خزش انتخاب می شوند. یک تغییر کوچک در دما تأثیر زیادی دارد: در لولههای اصلاحکننده آلیاژی بالا، افزایش 20 درجه سانتیگراد در دمای فلز لوله میتواند عمر خزش باقیمانده را تقریباً به نصف کاهش دهد. فشار، تنش حلقه را اضافه می کند، و چرخه حرارتی آسیب خستگی را اضافه می کند که با یک محاسبه تنش ساده قابل مشاهده نیست.
| پارامتر | محدوده معمولی | چرا مهم است |
|---|---|---|
| دمای واکنش | 850-950 درجه سانتیگراد | محرک اصلی زندگی خزش |
| فشار عملیاتی | 10-30 بار | تنش حلقه و ضخامت دیوار را تنظیم می کند |
| جو گاز | H2، CO، CO2، CH4، H2O | پتانسیل کربورسازی و اکسید شدن در طول لوله متفاوت است |
| چرخه های حرارتی | 5-50 در سال | آسیب خستگی حرارتی را اضافه می کند |
| زندگی طراحی | 80000-120000 ساعت | فواصل بازرسی و استراتژی یدکی را تعریف می کند |
برای تهیه، نقشه لوله معمولاً حداقل ضخامت دیواره، حداکثر بیضی و حداکثر انبساط قطری مجاز پس از سرویس را مشخص می کند. این اعداد تنها در صورتی معنی دار هستند که خریدار و سازنده لوله در مورد روش بازرسی و نقطه مرجع برای خوانش ابعاد توافق داشته باشند.
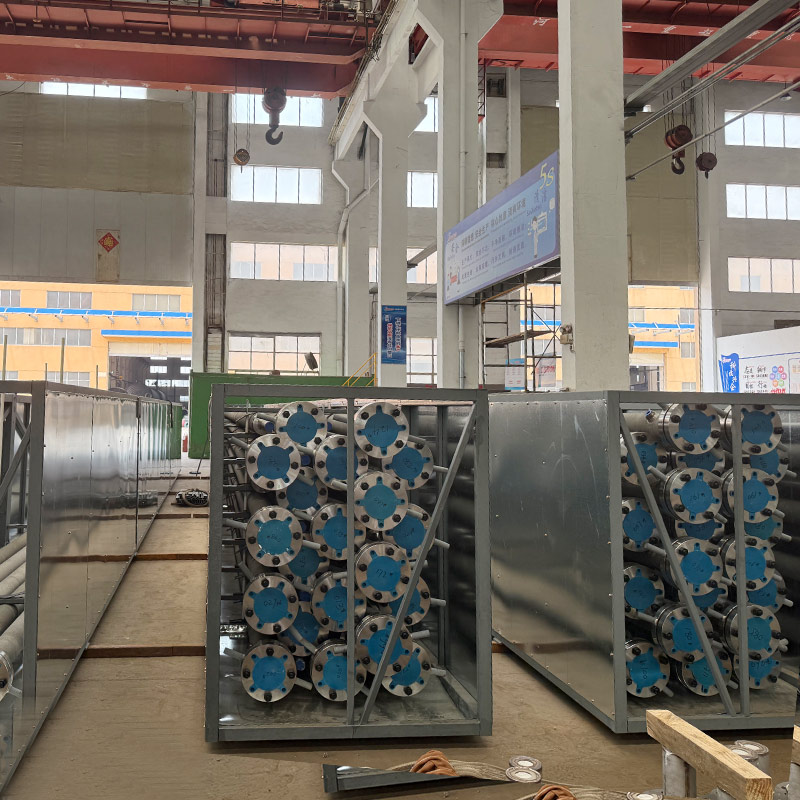 لوله اصلاح کننده Tuopu's Reformer Tube برای واکنش های شیمیایی با دمای بالا در کوره های صنعتی طراحی شده است که از انتقال حرارت کارآمد، یکپارچگی ساختاری و طولانی مدت اطمینان حاصل می کند. مشاهده محصول →
اکثر لوله های اصلاح کننده DRI به صورت گریز از مرکز از فولادهای مقاوم در برابر حرارت با آلیاژ بالا ریخته می شوند. فرآیند ریختهگری یک ساختار دانهای ستونی ایجاد میکند که در خزش قویتر از ریختهگری استاتیک از همان شیمی است. خانوادههای رایج 25Cr-35Ni (اغلب HP نامیده میشوند) و 35Cr-45Ni هستند، با افزودنیهای نیوبیم، تنگستن یا میکروآلیاژی که برای تثبیت کاربیدها و بهبود استحکام در دمای بالا استفاده میشوند.
انتخاب آلیاژ، تعادل بین استحکام خزشی، مقاومت در برابر کربوریزاسیون و جوش پذیری است. محتوای نیکل بالاتر معمولاً مقاومت در برابر اتمسفرهای کربوردار را بهبود می بخشد اما می تواند هدایت حرارتی را کاهش دهد. نیوبیم و تنگستن کاربیدهای پایداری را تشکیل می دهند که تغییر شکل خزش را کند می کنند. لوله ای با شیمی مناسب اما کیفیت ریخته گری ضعیف - تخلخل گاز، انقباض، یا شبکه کاربید نامطلوب - ممکن است زودتر از بین برود حتی اگر گواهی درجه صحیح را نشان دهد.
هنگام مقایسه قیمتها، شیمی اندازهگیری شده واقعی، گزارش ساختار دانه و نتایج آزمایشهای غیرمخرب روی هر لوله را بخواهید - نه فقط یک گواهی کارخانه عمومی. تأمینکنندهای که بهصورت گریز از مرکز لولهها را درون خانه ریختهگری و ماشینکاری میکند، اغلب میتواند آن متغیرها را به طور مداوم کنترل کند. همان کنترلهای تولیدی که برای لولههای اصلاحکننده در دمای بالا استفاده میشوند، برای هندسههای خاص DRI، از جمله ضخامت دیوار، تمرکز، و آمادهسازی انتهایی اعمال میشوند.
لوله های اصلاح کننده DRI معمولاً به آرامی و سپس به طور ناگهانی خراب می شوند. قسمت کند خزش است: قطر لوله رشد می کند، دیوار نازک می شود و آلیاژ استحکام خود را از دست می دهد. قسمت ناگهانی یک ترک یا برآمدگی است که باعث خاموش شدن برنامه ریزی نشده می شود. بنابراین بازرسی یک ابزار مدیریت زندگی است، نه یک آزمون پذیرش یک بار.
یک طرح بازرسی عملی ترکیبی از بررسی های بصری، قرائت ابعاد و حداقل یک روش حجمی مانند آزمایش اولتراسونیک است. فرکانس به شدت عملیات بستگی دارد، اما بسیاری از کارخانههای DRI لولهها را هر 12 تا 24 ماه و پس از هر حرکت دمایی قابل توجهی بازرسی میکنند.
خرید لوله های ریفرمر مانند خرید لوله نیست. لوله یک بخش تحت فشار، یک ظرف کاتالیزور و یک سطح انتقال حرارت است. مشخصات خرید باید تامین کننده را مسئول نتایج قابل اندازه گیری کند، نه فقط شیمی.
برای یک پروژه DRI، ترتیب لوله اصلاح کننده باید با طراحی اصلاح کننده، بارگذاری کاتالیزور و منیفولد خروجی هماهنگ شود. یک تامین کننده با تجربه ریخته گری، ماشینکاری و مونتاژ می تواند خطر رابط بین آن موارد را کاهش دهد.
عمر طراحی معمولاً 80000 تا 120000 ساعت است، اما عمر واقعی به دمای فلز لوله، ترکیب گاز و چرخه بستگی دارد. لوله هایی که بالاتر از دمای طراحی کار می کنند یا شاهد خاموش شدن مکرر هستند ممکن است زودتر نیاز به تعویض داشته باشند. اندازه گیری قطر منظم ساده ترین راه برای ردیابی عمر باقی مانده است.
گاهی اوقات، اما نه به طور خودکار. اصلاح کننده های DRI می توانند پتانسیل کربن و ترکیب گاز متفاوتی داشته باشند. آلیاژ باید از نظر مقاومت در برابر کربوریزاسیون و استحکام خزش تحت شرایط DRI واقعی بررسی شود. لوله ای که برای یک کارخانه هیدروژن قابل قبول است ممکن است برای یک اصلاح کننده DRI مطلوب نباشد.
بسیاری از اپراتورها لوله ها را هر 12 تا 24 ماه بازرسی می کنند. اگر گیاه گرمای بیش از حد، مشکلات کاتالیزوری یا چرخه حرارتی مکرر را تجربه کرده باشد، فاصله زمانی باید کوتاه شود. بازرسی پایه در راه اندازی نیز برای مقایسه های آینده مفید است.
لوله های اصلاح کننده DRI یک آیتم طولانی و با پیامد بالا هستند. مشخصات مناسب استحکام خزش، مقاومت کربوریزاسیون، کیفیت ریخته گری و دسترسی به بازرسی را متعادل می کند. برای بحث در مورد مشخصات لوله اصلاح کننده DRI خاص، درخواست یک نقل قول و داده های فرآیند، طراحی لوله و برنامه تحویل مورد نیاز را به اشتراک بگذارید.

Tuopu's Reformer Tube برای واکنش های شیمیایی با دمای بالا در کوره های صنعتی طراحی شده است که از انتقال حرارت کارآمد، یکپارچگی ساختاری و پایداری عملیاتی طولانی مدت اطمینان می دهد. این لولهها ب...
جزئیات را ببینید
کوره کراکینگ اتیلن یک کوره صنعتی با کارایی بالا است که برای تولید اتیلن از طریق پیرولیز هیدروکربن ها طراحی شده است. این کوره گرمای دقیق و یکنواخت با دمای بالا را برای ترک هیدروکربنی کارآمد، تضمین ح...
جزئیات را ببینید
هیتر احتراق استایرن شرکت صنعت TUOPU یک هیتر فرآیند صنعتی با بازده بالا است که برای واحدهای تولید و فرآوری مونومر استایرن (SM) طراحی شده است. این کوره گرمای پایدار، یکنواخت و با کنترل دقیق را فراهم می...
جزئیات را ببینید
گرم کن تبدیل اولفین که در فرآیندهای مختلف تبدیل الفین استفاده می شود، ورودی گرمای قابل اعتماد و یکنواخت مورد نیاز برای واکنش های شیمیایی پایدار و کنترل فرآیند را فراهم می کند. این کوره برای پشتیبانی ا...
جزئیات را ببینید
این کوره نقش مهمی در حفظ نرخ تبدیل بالا، کیفیت محصول ثابت و عملکرد طولانی مدت قابل اعتماد در کارخانه های فرآوری پتروشیمی و شیمیایی ایفا می کند. با ترکیب ساختار بهینه کوره با طراحی پیشرفته انتقال حر...
جزئیات را ببینید
اصلاح کننده تولید هیدروژن ما به طور ویژه برای ارائه گرمایش دقیق و قابل اعتماد برای فرآیندهای تولید هیدروژن در پالایشگاه ها و کارخانه های پتروشیمی طراحی شده است. پیشگرم اولیه مواد اولیه، راندمان حرا...
جزئیات را ببینید
بخاری هیدروکراکینگ ما برای گرمایش با عملکرد بالا در واحدهای هیدروکراکینگ مهندسی شده است، که یک فرآیند حیاتی در پالایش نفت مدرن است. کنترل دقیق دما و توزیع یکنواخت گرما را برای اطمینان از واکنشهای ...
جزئیات را ببینید
بخاری دیزلی ما به طور خاص برای گرمایش با راندمان بالا در فرآیندهای هیدروفینینگ دیزل طراحی شده است. کنترل دقیق دما و توزیع یکنواخت گرما را تضمین میکند و واکنشهای هیدروژناسیون بهینه را برای تولید د...
جزئیات را ببینید
هیتر ما برای ویسکوزیته برای گرم کردن کارآمد مواد اولیه هیدروکربنی سنگین در فرآیندهای کاهش ویسکوزیته و ترک طراحی شده است. با ارائه گرمایش یکنواخت و با دمای بالا، ترک خوردگی حرارتی بهینه را تضمین می ...
جزئیات را ببینید
بخاری احتراق زایلن ما یک محلول گرمایش صنعتی با مهندسی دقیق است که برای جداسازی و بازیابی کارآمد زایلن در کارخانههای فرآوری پتروشیمی و شیمیایی طراحی شده است. ساخته شده برای عملکرد مداوم، گرمایش یکن...
جزئیات را ببینید
کوره سوزاننده گوگرد ما به طور خاص برای احتراق ایمن و کارآمد محصولات جانبی حاوی گوگرد در پالایشگاه ها و کارخانه های شیمیایی طراحی شده است. گرمایش یکنواخت در دمای بالا را ارائه می دهد و از اکسیداسیون...
جزئیات را ببینید
سری Cracking Tube برای کوره های کراکینگ با دمای بالا در صنعت پتروشیمی طراحی شده است که پایداری حرارتی استثنایی، مقاومت در برابر خوردگی و قابلیت اطمینان عملیاتی طولانی مدت را ارائه می دهد. این لو...
جزئیات را ببینیدتلفن
+86 189 5262 7611
+86-(0)523 8498 2299
ایمیل
آدرس
No.20, Fuyang Road, Jingjiang City, Jiangsu Province, China
رسانه

