
 English
 русский
 فارسی

سری لولههای کوره DRI شرکت توئوپو بهطور ویژه برای کورههای آهنزدایی مستقیم (DRI) طراحی شده و مقاومت حرارتی برتر، استحکام مکانیکی و پایداری عملیاتی بلندمدت را ارائه میدهد. این لولهها با بهرهگیری ا...
جزئیات را ببینید
2026-10-09
Content
یک بخاری تقطیر خلاء می تواند تعادل حرارتی خود را روی کاغذ منتقل کند و در عرض دو سال همچنان لوله های خود را برآمده کند. رقم وظیفه درست بود. چیزی که شکست خورد، تصمیمی بود که در رشته دیگری اتخاذ شد: محدودیت شار افزایش یافته برای صرفه جویی در سطح، فاصله مشعل باریکتر به تناسب طرح، تکیه گاه لوله برای ساده سازی ساخت حرکت کرد.
بنابراین در اینجا پاسخ کوتاه قبل از جزئیات است. مهندسی برای بخاری آتش زده یک تمرین جفت است، نه یک محاسبه حرارتی. وظیفه فرآیند، متالورژی سیم پیچ، ساختار مکانیکی، کنترل احتراق و محدودیت های حمل و نقل باید با هم بسته شوند، زیرا ضعیف ترین آنها فاصله نگهداری را تعیین می کند.
هنگامی که یک بخاری به عنوان درجه حرارت با سخت افزار متصل خریداری می شود، شکاف بین رشته ها بعداً به عنوان نقاط داغ ظاهر می شود. شش جریان مهندسی باید به صورت موازی توسعه یابند که هر کدام اطلاعاتی را تولید می کنند که بقیه به آن وابسته هستند.
| جریان | محصولات قابل تحویل معمولی | حالت شکست در صورت عدم مهندسی |
|---|---|---|
| فرآیند و طراحی حرارتی | تعادل حرارتی، طرح سیم پیچ، مشخصات شار، پیش نویس و محاسبات جریان | کک کردن، نقاط داغ، عمر کویل کوتاه |
| متالورژی کویل و ساخت لوله | انتخاب آلیاژ، ریختهگری گریز از مرکز، روشهای جوش، تحملهای ابعادی | گسیختگی خزش، کربوراسیون، نازک شدن دیوار |
| مکانیکی، ساختاری و نسوز | پوشش، تکیه گاه ها، درزهای انبساط، فولادهای پشته و کانال، طراحی باد و لرزه ای | ترک خوردگی، نشت، آسیب ارتعاش |
| احتراق و کنترل | انتخاب مشعل و فاصله، نسبت هوا به سوخت، پیش نویس و کنترل دما، اینترلاک ها | برخورد شعله، پس سوختگی، عملیات ناپایدار |
| ساخت، بازرسی و QA | جوشکاری، عملیات حرارتی پس از جوش، NDT، تست هیدرواستاتیک، کنترل ابعادی | بازسازی سایت، راه اندازی با تاخیر |
| حمل و نقل و نعوظ | مدولارسازی، نقاط بلند کردن، حمل و نقل رول-آن/رول آف، توالی مونتاژ سایت | ماژول های آسیب دیده، جرثقیل های بیکار، لغزش برنامه |
توالی به اندازه محتوا اهمیت دارد: طرح سیم پیچ طراحی مکانیکی را تغذیه می کند و طراحی مکانیکی محدودیت های حمل و نقل را تغذیه می کند. در پروژه هایی که بین چندین پیمانکار تقسیم می شوند، فضای بین این جریان ها محل بروز مشکلات است.
وظیفه اندازه بخاری؛ flux تعیین می کند که چه مدت طول می کشد. شار تابشی متوسط شکل در برگه داده است، اما لوله ای که از کار می افتد ابتدا در ناحیه پیک شار، معمولاً در کنار مشعل ها یا در لوله های محافظ که بخش تابشی شروع می شود، قرار می گیرد.
عملکرد خوب، نسبت پیک به میانگین را بسته به سرویس، تقریباً بین 1.3 و 2.0 نگه میدارد، و اوج را زیر سقفی نگه میدارد که برای خدمات خلاء، ککسازی و پسماند بسیار کمتر از جریانهای تمیز و با سرعت بالا است. سرعت کک شدن و آسیب خزش هر دو با دمای لوله-فلز به شدت افزایش مییابند، بنابراین مقدار زیاد اضافی محلی بیصدا سالها طول کار را مصرف میکند.
سرعت جرم اهرمی است که دمای دیوار را بدون تغییر وظیفه کاهش می دهد. دو سیم پیچ با مساحت سطح یکسان می توانند در دمای دیوارهای بسیار متفاوت کار کنند، اگر سرعت های داخلی آنها متفاوت باشد، و سیم پیچ کندتر معمولاً ارزان تر به نظر می رسد.
یادداشت ما در انتخاب بخاری سوخته و کاربردهای مهندسی در صنعت پتروشیمی این منطق انتخاب را با عمق بیشتری پوشش می دهد.
انتخاب آلیاژ به عنوان یک سوال دما قاب می شود. این همچنین یک سوال کربوراسیون، خوردگی و جوش پذیری است.
ریختهگری گریز از مرکز به لولههای سیمپیچ اصلاحکننده، ترکخوردگی و تابشی ساختار دانهای ستونی با مقاومت در برابر خزش بهتر نسبت به ریختهگری استاتیک میدهد، به همین دلیل است که بر خدمات در دمای بالا غالب است. انتخابهای معمولی از فولاد کربنی و 1.25Cr-2.25Cr در دماهای متوسط، تا 9Cr-1Mo برای پردازش هیدرولیکی و اصلاح بخار، تا درجههای آستنیتی مانند 347H و آلیاژهای اصلاحشده با HP که دمای فلز از حدود 900 درجه سانتیگراد فراتر میرود.
جزئیاتی که تعیین میکنند که آیا متالورژی زنده میماند، کمتر قابل مشاهده است: روش جوشکاری و عملیات حرارتی پس از جوش برای مواد 9Cr، تحمل ضخامت دیواره و بیضی بودن، و تمیزی سوراخ. چند درصد از تغییرات ضخامت دیواره هم تنش و هم انتقال حرارت را تغییر میدهد و در لولههای پر از کاتالیزور افت فشار کل راکتور را تغییر میدهد.
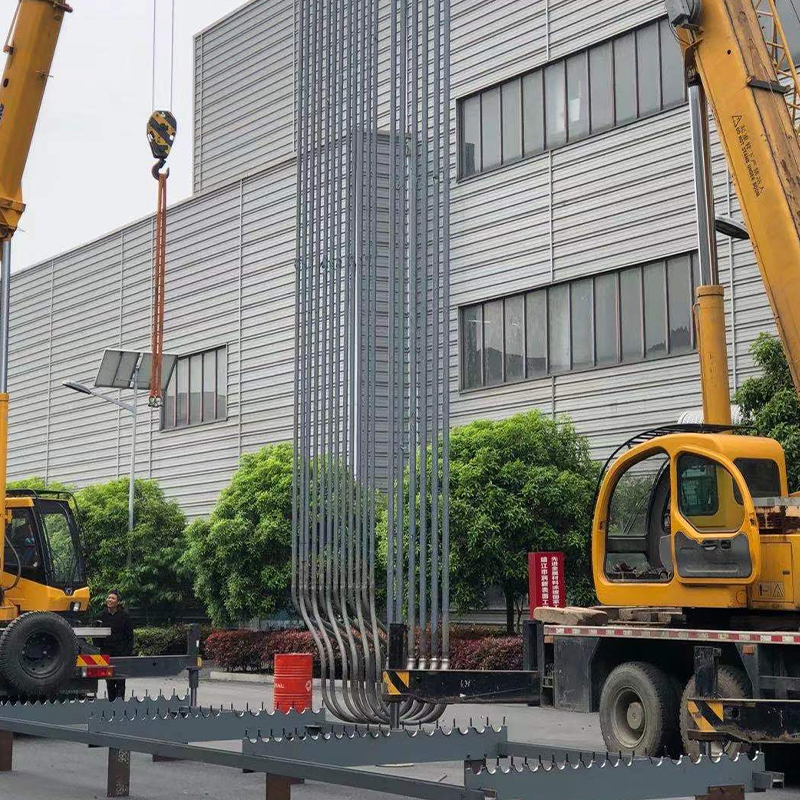 لوله ترک سفارشی برای کوره های کویل تابشی جایگزینی لوله سیم پیچ تابشی برای کوره های ترک با دمای بالا. ضخامت دیوار، بیضی، تمیزی سوراخ و جزئیات جوش بر تنش، انتقال حرارت و فواصل خاموشی تأثیر میگذارند. مشاهده محصول →
در تعویض سیم پیچ ترک خورده یا تابشی، لوله جزء لوازم جانبی بخاری نیست. این مؤلفه ای است که فاصله خاموش شدن را مشخص می کند.
بخاری های پالایشگاهی در نقشه های ارتفاعی مشابه به نظر می رسند و در خدمات بسیار متفاوت عمل می کنند.
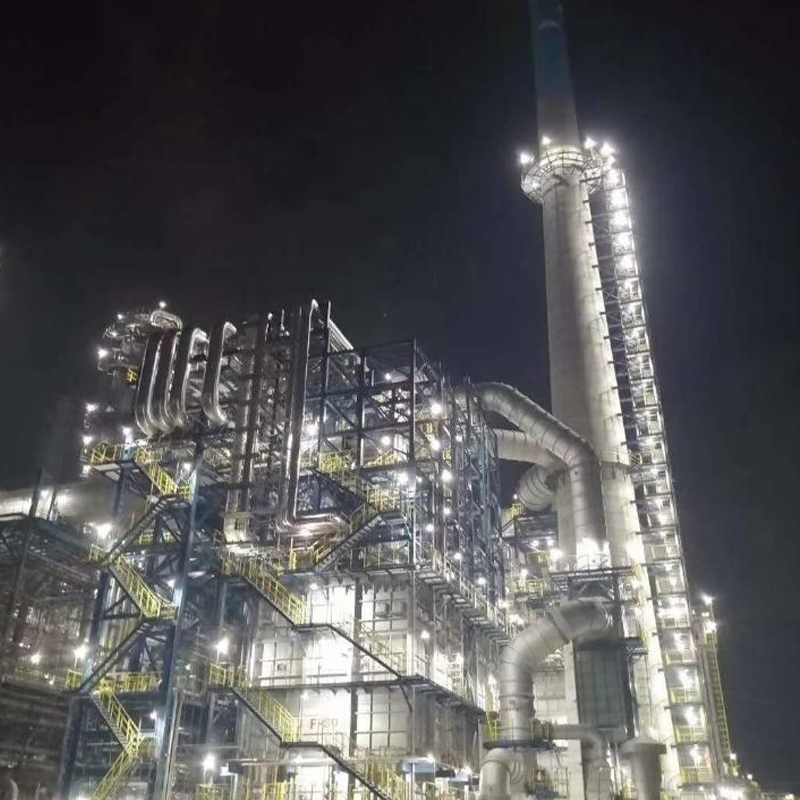 گرم کن سفارشی برای ADU و VDU این بخاری که برای تقطیر در اتمسفر و خلاء طراحی شده است، گرمایش چند منطقه ای یکنواخت، راندمان حرارتی بالا و ساختار مقاوم در برابر خوردگی را برای پیش گرمایش خام پالایشگاه ارائه می دهد. مشاهده محصول →
در هر موردی مهندس فرآیند پوشش شار و سرعت را تنظیم می کند و مهندس مکانیک باید سیم پیچی را تحویل دهد که آن را بدون افت فشار بیش از حد نگه می دارد.
بخاری های شیمیایی همان اجزا را به شدت فشار می دهند. کوره های ترک اتیلن دمای خروجی سیم پیچ را در منطقه 800 تا 870 درجه سانتیگراد با زمان های ماندگاری کوتاه اجرا می کنند، که به معنای شار بالا، لوله های با آلیاژ بالا و طرح های مشعل است که یک پروفیل حرارتی یکنواخت را در طول سیم پیچ نگه می دارد. واحدهای استایرن یک سوپرهیتر بخار اضافه می کنند، واحدهای هیدروژن زدایی پروپان و تبدیل الفین به گرمای واکنش تحویل داده شده در یک پروفایل کنترل شده نیاز دارند و اصلاح کننده های هیدروژن به یکنواختی دمای دیواره لوله در کل جعبه تابشی بستگی دارند.
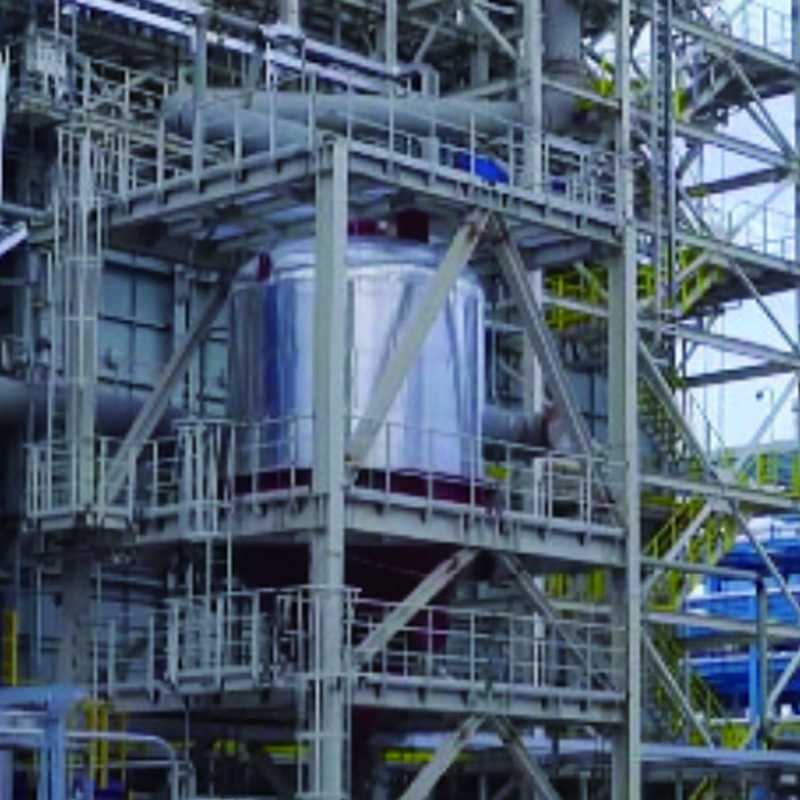 کوره کراکینگ اتیلن سفارشی برای پیرولیز هیدروکربنی برای تولید اتیلن توسط کراکینگ بخار، دارای بخش های تابشی و همرفتی بهینه و مشعل های پیشرفته برای گرمای دقیق و یکنواخت در دمای بالا. مشاهده محصول →
درس مهندسی این است که یکنواختی شار به تنهایی قابل تحویل است که در مرحله چیدمان مشعل نشان داده می شود تا اینکه در راه اندازی کشف شود.
هنگامی که طراحی حرارتی ثابت شد، سه سوال مکانیکی تصمیم میگیرند که آیا در سرویس باقی میماند یا خیر.
قابلیت دسترسی در این لیست قرار دارد. اگر یک لوله را نتوان بدون برش یک عضو ساختاری تعویض کرد، هزینه بخاری بیش از بیست سال بیشتر از صرفه جویی در هنگام خرید خواهد بود.
مرحله مهندسی نهایی اغلب زمانبندی را تعیین میکند. مقاطع تابشی و ماژولهای همرفت تا جایی که حمل و نقل اجازه میدهد در فروشگاه ساخته میشوند، که جوشکاری، عملیات حرارتی پس از جوش، آزمایشهای غیر مخرب و آزمایش هیدرواستاتیک را بهجای ترکیب محل به یک محیط کنترلشده منتقل میکند.
محدودیت های حمل و نقل، محدودیت های طراحی واقعی هستند. پایه تجهیزات سنگین تقریباً 40000 متر مربع با سالن مونتاژ 20000 متر مربع و ظرفیت بالابری 150 تن حد بالایی را برای وزن ماژول تعیین می کند. یک اسکله رول-آن/رول آف اختصاصی، به طول حدود 200 متر با عمق آب 8 متر و دارای امتیاز برای حرکت رول-آن 50000 تن، حد بالایی را در اندازه ماژول برای تحویل به خارج از کشور تعیین می کند. این اعداد مربوط به بررسی طراحی مکانیکی است، نه در یک نقل قول که سه ماه بعد صادر شده است.
بخاری که تست عملکرد خود را گذرانده است هنوز هم می تواند در سال اول شکست بخورد و دلایل آن به ندرت عجیب و غریب هستند.
شکل 2: تقسیم تصویری برگرفته از تجربه عملیاتی، که به عنوان یک درخواست برای بررسی به جای یک ادعای آماری ارائه شده است. تنظیم مشعل، تریم اکسیژن و کنترل پیش نویس بیشترین سهم از مشکلات اولیه را تشکیل می دهند و هر سه به جای نقص طراحی، فعالیت های راه اندازی هستند. آسیب لوله در رتبه دوم قرار می گیرد، زیرا در نهایت در جایی است که مصالحه های قبلی در مورد شار، آلیاژ و سرعت ظاهر می شود. پاسخ عملی یک بررسی ساختار یافته نقطه داغ در هفته های اول عملیات است که پس از اولین خاموشی برنامه ریزی شده تکرار می شود.
قبل از انتشار سفارش بخاری آتشگرفته، پاسخ هر یک از این موارد را بهجای یادداشتهای جلسه به صورت مکتوب دریافت کنید.
خیر. وظیفه تعیین می کند که چه مقدار گرما منتقل می شود. شار و سطح سطح اندازه جعبه را تعیین می کند. پذیرش شار بالاتر مساحت سطح و هزینه را کاهش می دهد و معمولاً فاصله بین دک کردن یا تعویض لوله را کوتاه می کند.
هر زمان که فرآیند بتواند مواد را روی دیواره لوله رسوب دهد، مانند تقطیر خلاء، کک سازی و خدمات باقیمانده، یا زمانی که دمای خروجی نزدیک به حد خزش آلیاژ است. جریان های تمیز و با سرعت بالا قله های بالاتر را تحمل می کنند.
به اندازه کافی عدم تعادل شار معمولی، تغییر مشعل و تغییرات متوسط تغذیه نمی تواند دمای لوله-فلز را از مقدار طراحی خارج کند. در لوله های آلیاژی ریخته گری، حاشیه اندازه گیری شده در ده ها درجه محافظه کارانه نیست.
پروفیلهای شار، محاسبات سرعت، اسناد آلیاژی و جوشکاری، سوابق بازرسی، و یک طرح حملونقل که در برابر محدودیتهای حمل و نقل واقعی بررسی میشوند.
مهندسی برای یک بخاری سوخته یک محاسبه نیست که در مقیاس بزرگتر تکرار شود. این زنجیره ای از تصمیمات است که در آن پاسخ های حرارتی، متالورژیکی، مکانیکی و لجستیکی باید قبل از شروع ساخت به توافق برسند، و ارزان ترین گزینه در هر پیوند منفرد بعداً به عنوان هزینه عملیاتی ظاهر می شود.
اگر یک بخاری جدید، جایگزینی کویل یا اصلاح را مشخص می کنید، وظیفه، خدمات و مسیر حمل و نقل را به تیم مهندسی خود ارسال کنید ، و ما به شما خواهیم گفت که کدام پیوند احتمالاً بر پروژه شما حاکم است.

سری لولههای کوره DRI شرکت توئوپو بهطور ویژه برای کورههای آهنزدایی مستقیم (DRI) طراحی شده و مقاومت حرارتی برتر، استحکام مکانیکی و پایداری عملیاتی بلندمدت را ارائه میدهد. این لولهها با بهرهگیری ا...
جزئیات را ببینید
کوره DRI TUOPU یک راه حل سفارشی است که به طور خاص برای کارخانه های فولادسازی طراحی شده است و تولید آهن کاهش یافته مستقیم و قابل اعتماد (DRI) را ارائه می دهد. کوره های DRI ما که برای پایداری عملیاتی با...
جزئیات را ببینید
کوره هیدروژن زدایی پروپان (PDH کوره) به طور خاص مهندسی شده است تا گرمای پایدار و با دمای بالا را برای فرآیندهای هیدروژن زدایی پروپان در کارخانه های پتروشیمی ارائه دهد. این کوره کنترل دقیق دما، توزیع ی...
جزئیات را ببینید
بخاری فعال کننده فعال کننده برای ارائه گرمای پایدار و کنترل شده برای سیستم های آماده سازی، فعال سازی و پردازش فعال کننده های شیمیایی طراحی شده است. با اطمینان از توزیع یکنواخت دما و ورودی گرمای قاب...
جزئیات را ببینید
بخاری با سوخت زغال سنگ با گوگرد بالا توسط صنعت TUOPU یک کوره گرمایش صنعتی سنگین است که به ویژه برای فرآیندهایی با استفاده از زغال سنگ با گوگرد بالا یا سوخت جامد غنی از گوگرد طراحی شده است. این کوره خر...
جزئیات را ببینید
بخاری آتشزای ما برای ADU و VDU برای گرم کردن مطمئن و کارآمد نفت خام در فرآیندهای تقطیر اتمسفر و خلاء مهندسی شده است. طراحی شده برای راندمان حرارتی بالا و توزیع یکنواخت دما، جداسازی بهینه بخش های س...
جزئیات را ببینید
بخاری دیزلی ما به طور خاص برای گرمایش با راندمان بالا در فرآیندهای هیدروفینینگ دیزل طراحی شده است. کنترل دقیق دما و توزیع یکنواخت گرما را تضمین میکند و واکنشهای هیدروژناسیون بهینه را برای تولید د...
جزئیات را ببینید
بخاری کک سازی تاخیری ما به طور خاص برای گرم کردن کارآمد باقیمانده های سنگین در واحدهای کک سازی تاخیری طراحی شده است. با ارائه گرمایش دقیق و یکنواخت در دمای بالا، ترک خوردگی حرارتی روغن های باقیماند...
جزئیات را ببینید
لوله اصلاح کننده TUOPU برای واکنش های شیمیایی با دمای بالا در کوره های صنعتی طراحی شده است که از انتقال حرارت کارآمد، یکپارچگی ساختاری و پایداری عملیاتی طولانی مدت اطمینان می دهد. این لولهها برای کار...
جزئیات را ببینید
سری Cracking Tube برای کوره های کراکینگ با دمای بالا در صنعت پتروشیمی طراحی شده است که پایداری حرارتی استثنایی، مقاومت در برابر خوردگی و قابلیت اطمینان عملیاتی طولانی مدت را ارائه می دهد. این لو...
جزئیات را ببینید
سری لوازم جانبی کوره اجزای ضروری را فراهم می کند که عملکرد ایمن، کارآمد و قابل اعتماد کوره های صنعتی را تضمین می کند. از مشعلها و ترموکوپلها تا ساپورتهای نسوز و سیستمهای دودکش، لوازم جانبی ما ب...
جزئیات را ببینید
این کلکتورهای منیفولد خروجی گاز تبدیل شده در دمای بالا (H2 CO CO2 CH 4) از لوله های تشعشع متعدد، با دمای 700-900 درجه سانتیگراد، و نیاز به مقاومت در برابر استرس حرارتی و خوردگی هیدروژنی دارد...
جزئیات را ببینیدتلفن
+86 189 5262 7611
+86-(0)523 8498 2299
ایمیل
آدرس
No.20, Fuyang Road, Jingjiang City, Jiangsu Province, China
رسانه

