
 English
 русский
 فارسی
سری لولههای کوره DRI شرکت توئوپو بهطور ویژه برای کورههای آهنزدایی مستقیم (DRI) طراحی شده و مقاومت حرارتی برتر، استحکام مکانیکی و پایداری عملیاتی بلندمدت را ارائه میدهد. این لولهها با بهرهگیری ا...
جزئیات را ببینید خانه / اخبار / اخبار صنعت / راهنمای ترک خوردگی لوله: مواد، حالت های خرابی و نکات منبع یابی برای مهندسان

2026-09-25
Content
یک سیم پیچ تابشی که به جای سال پنجم در ماه 18 از کار می افتد بیشتر از قطع کردن خروجی اتیلن است. این امر باعث خاموش شدن برنامه ریزی نشده، بالا بردن جرثقیل، و ارزیابی مجدد هر جوش در همان کوره می شود. به همین دلیل است که مهندسان با لوله ترک خوردگی به عنوان یک آیتم حیاتی کنترل شده برخورد می کنند، نه یک لوله.
لوله های کراکینگ، قطعاتی با آلیاژ بالا ریخته گری گریز از مرکز برای سرویس دهی 1000 تا 1100 درجه سانتیگراد در کوره های ترک بخار و رفرمینگ ساخته شده اند. وظیفه آنها انتقال گرما به خوراک هیدروکربنی است در حالی که در برابر خزش، کربوریزه شدن و چرخه حرارتی مقاومت می کنند. بررسیهای متالورژی، کیفیت ریختهگری یا خرید را اشتباه بگیرید، و لوله برنامه زمانبندی قطعی را تنظیم میکند. این راهنما توضیح میدهد که لولههای ترک چه کار میکنند، چگونه از کار میافتند، و چه چیزی را قبل از صدور سفارش خرید باید تأیید کنید.
در یک کارخانه اتیلن، لوله ترک، سیم پیچ تابشی درون کوره پیرولیز است. مخلوطی از مواد اولیه هیدروکربنی و بخار در دمای بالا از این لوله ها عبور می کند. بخار فشار جزئی هیدروکربن را کاهش می دهد، در حالی که مشعل های کوره گرمایی را تامین می کنند که باعث ایجاد واکنش ترک می شود. لوله باید هم از جو فرآیند و هم از بار مکانیکی وزن خود، انبساط حرارتی و فشار داخلی خود دوام بیاورد.
آن محیط یک لوله ترک خورده را از لوله معمولی جدا می کند. شرایط معمول خدمات عبارتند از:
بنابراین، مواد آلیاژهای ریخته گری مقاوم در برابر حرارت هستند، معمولاً دارای ۲۵٪ کروم و ۳۵٪ نیکل، به علاوه نیوبیم یا سایر فرم دهنده های کاربید هستند. لوله یک استوانه ساده نیست. اغلب دارای ضخامت دیواره، بخش های ورودی و خروجی، و گاهی باله های داخلی یا عناصر چرخشی متفاوت است. هنگامی که یک تامین کننده آن را به عنوان یک لوله کالا در نظر می گیرد، اولین نشانه مشکل معمولاً یک عمر کمپین کوتاه است.
شکست به ندرت از یک رویداد دراماتیک ناشی می شود. از چندین مکانیسم آسیب که به طور همزمان عمل می کنند تجمع می یابد. بررسی خرابی یک لوله تابشی اتیلن در سال 2019 نشان داد که واکنشهای ترک در لولههای تابشی تحت بخار با دمای بالا اتفاق میافتد، و خرابیهای لوله اغلب با تخریب موضعی قبل از ظاهر شدن یک ترک از طریق دیواره شروع میشوند.
از آنجایی که این مکانیسمها بر هم اثر میگذارند، لولهای که بعد از 40000 ساعت خوب به نظر میرسد همچنان میتواند به سرعت از کار بیفتد، اگر کربنسازی قبلاً انعطافپذیری آن را کاهش داده باشد. بازرسی باید قطر، ضخامت دیواره و سختی را اندازه گیری کند، نه اینکه فقط به دنبال ترک های قابل مشاهده باشد.
ریخته گری گریز از مرکز به لوله ساختار دانه جهت دار می دهد، اما به خودی خود عملکرد را تضمین نمی کند. درجه آلیاژ، سلامت ریخته گری و تحمل ابعاد تعیین می کند که لوله چقدر زنده بماند.
برای خدمات ترک اتیلن، گریدهای رایج شامل HP40Nb (25Cr/35نی Nb) و نسخههای آلیاژی بالاتر با 35% کروم و 45% نیکل برای کربنسازی شدیدتر است. افزودن نیوبیم با تشکیل کاربیدهای پایدار، قدرت خزش را بهبود می بخشد. اما تفاوت بین لوله 50000 ساعت و لوله 25000 ساعت اغلب به کیفیت ریخته گری برمی گردد: تخلخل، آخال ها و جداسازی گریز از مرکز.
جزئیات طراحی نیز مهم است. ضخامت دیواره لوله معمولاً از دادههای گسیختگی خزشی در دما و تنش فلز مورد انتظار انتخاب میشود. طرح سیم پیچ، شعاع خمش و فاصله نگهدارنده بر انبساط حرارتی تأثیر می گذارد. اگر طراحی آنها را نادیده بگیرد، لوله در خم یا جوش شکست می خورد حتی اگر آلیاژ درست باشد.
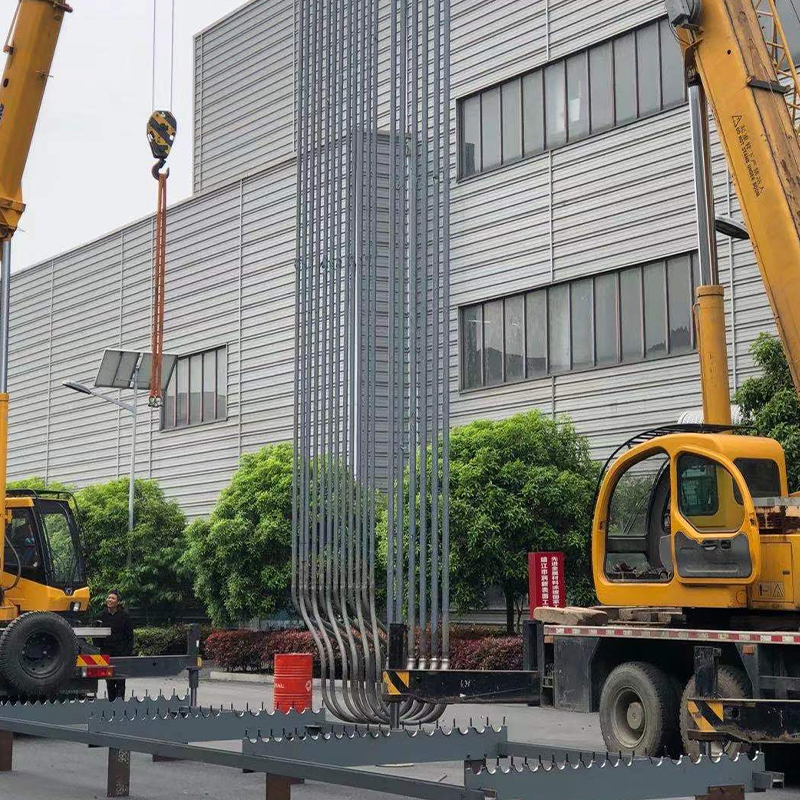 لوله ترک خوردگی (کویل تابشی) سری Cracking Tube برای کوره های کراکینگ با دمای بالا در صنعت پتروشیمی مهندسی شده است که پایداری حرارتی استثنایی، مقاومت در برابر خوردگی و... مشاهده محصول →
هنگامی که یک لوله ترک می خرید، یک فرآیند تولید واجد شرایط را خریداری می کنید، نه فقط یک شکل. مشخصات خرید باید درجه آلیاژ، روش ریختهگری، عملیات حرارتی و الزامات بازرسی را ذکر کند. بدون آنها، تامین کنندگان می توانند "HP40" را ارائه دهند که محدوده نیوبیم را از دست می دهد یا دارای تخلخل بیش از حد است.
حداقل لازم است:
| آلیاژ | Cr | Ni | Nb | محدودیت خدمات معمولی |
|---|---|---|---|---|
| HP40Nb | 25% | 35% | 1.5٪ | ~1050 درجه سانتیگراد |
| میکرو HP40Nb | 25% | 35% | 1.5٪ | ~1080 درجه سانتیگراد |
| 35Cr/45Ni | 35% | 45% | 1.0٪ | ~1120 درجه سانتی گراد |
| درجه لوله اصلاح کننده | 25% | 35% | 1.5٪ | ~ 1000 درجه سانتیگراد |
برای اقدامات احتیاطی در سطح میدانی در طول عملیات و نگهداری، نگاه کنید به این نکات استفاده از لوله تابش . آنها نقاط راه اندازی، پخت و بازرسی را پوشش می دهند که بر عمر لوله تأثیر می گذارد.
شرکت Tuopu Industry (Jiangsu) با تمرکز بر کوره های پتروشیمی و پالایش، لوله های ترک و کویل های تابشی را از طریق ریخته گری گریز از مرکز تولید می کند. این شرکت بیان میکند که تامینکننده سطح اول سینوپک، پتروچاینا، و CNOOC و تامینکننده واجد شرایط برای سینوکم است. این وضعیت تامین کننده اهمیت دارد زیرا به این معنی است که شرکت ممیزی صلاحیت گروه های بزرگ انرژی را پشت سر گذاشته است.
زنجیره تولید آن شامل یک پایگاه تولید بخاری بزرگ، یک سایت تولید لوله هوشمند، و یک مرکز تجهیزات سنگین با ظرفیت بالابری 150 تنی، برش لیزری و رباتهای جوش خودکار است. برای پروژه های صادراتی، این شرکت یک ترمینال اختصاصی رول-آن/رول آف را اجرا می کند: طول 200 متر، عرض 50 متر، عمق آب 8 متر و حداکثر وزن رول-آن 50000 تن. این تسهیلات از تحویل کویل های بلند و ماژول های کوره بزرگ پشتیبانی می کند.
این شرکت همچنین پیمانکاری EPC بخاری را برای پروژه های پتروشیمی، شیمیایی زغال سنگ و پالایش انجام می دهد. اگر محدوده شما شامل کوره و لوله های ترک خوردگی باشد، این رویکرد یکپارچه می تواند خطر رابط بین طراحی سیم پیچ و چیدمان بخاری را کاهش دهد.
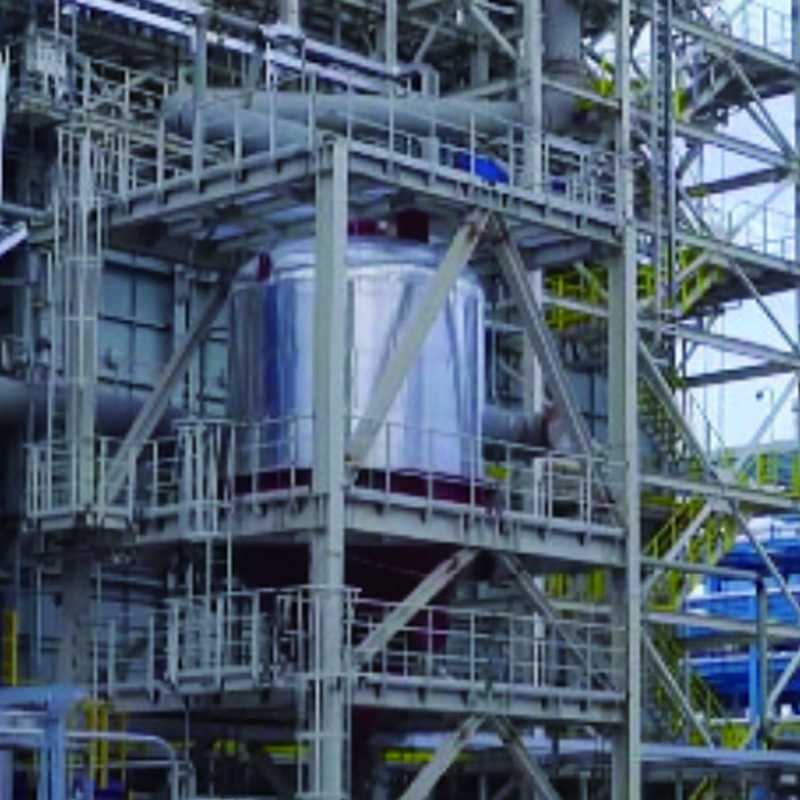 کوره کراکینگ اتیلن کوره کراکینگ اتیلن یک کوره صنعتی با کارایی بالا است که برای تولید اتیلن از طریق پیرولیز هیدروکربن ها طراحی شده است. این کوره دقیق و ... مشاهده محصول →
در سرویس اتیلن، یک لوله HP40Nb خوش ساخت می تواند 50000 تا 100000 ساعت دوام بیاورد، اما عمر واقعی بستگی به دمای فلز، مواد اولیه، فرکانس دک کردن و کربوریزه شدن دارد. گیاهان با شدت بالا ممکن است در 40000 ساعت لوله ها را جایگزین کنند.
بله، اما جایگزین باید با آلیاژ، ضخامت دیواره و عملیات حرارتی سیم پیچ باقی مانده مطابقت داشته باشد. لوله ناهماهنگ می تواند به نقطه شکست بعدی تبدیل شود زیرا به طور متفاوتی منبسط می شود.
هر دو لوله های ریخته گری گریز از مرکز و با آلیاژ بالا هستند. لولههای کراکینگ، ترکهای هیدروکربنی را در کورههای اتیلن کنترل میکنند، در حالی که لولههای اصلاحکننده، اصلاح بخار متان برای هیدروژن یا DRI را انجام میدهند. آلیاژها همپوشانی دارند، اما شرایط فرآیند و جزئیات طراحی متفاوت است.
عملکرد لوله ترک قبل از ورود لوله به کوره تعیین میشود: با انتخاب آلیاژ، کیفیت ریختهگری، کنترل ابعادی و بررسیهای خریدی که اعمال میکنید. اگر یک سیم پیچ جایگزین یا یک کوره ترک جدید را مشخص می کنید، با دمای فلز و جو شروع کنید، سپس به شرایط آلیاژ و تامین کننده بازگردید. برای بحث در مورد مشخصات لوله ترک خوردگی، درخواست یک نقل قول .

سری لولههای کوره DRI شرکت توئوپو بهطور ویژه برای کورههای آهنزدایی مستقیم (DRI) طراحی شده و مقاومت حرارتی برتر، استحکام مکانیکی و پایداری عملیاتی بلندمدت را ارائه میدهد. این لولهها با بهرهگیری ا...
جزئیات را ببینید
کوره کراکینگ اتیلن یک کوره صنعتی با کارایی بالا است که برای تولید اتیلن از طریق پیرولیز هیدروکربن ها طراحی شده است. این کوره گرمای دقیق و یکنواخت با دمای بالا را برای ترک هیدروکربنی کارآمد، تضمین ح...
جزئیات را ببینید
گرم کن تبدیل اولفین که در فرآیندهای مختلف تبدیل الفین استفاده می شود، ورودی گرمای قابل اعتماد و یکنواخت مورد نیاز برای واکنش های شیمیایی پایدار و کنترل فرآیند را فراهم می کند. این کوره برای پشتیبانی ا...
جزئیات را ببینید
کوره هیدروژن زدایی پروپان (PDH کوره) به طور خاص مهندسی شده است تا گرمای پایدار و با دمای بالا را برای فرآیندهای هیدروژن زدایی پروپان در کارخانه های پتروشیمی ارائه دهد. این کوره کنترل دقیق دما، توزیع ی...
جزئیات را ببینید
اصلاح کننده تولید هیدروژن ما به طور ویژه برای ارائه گرمایش دقیق و قابل اعتماد برای فرآیندهای تولید هیدروژن در پالایشگاه ها و کارخانه های پتروشیمی طراحی شده است. پیشگرم اولیه مواد اولیه، راندمان حرا...
جزئیات را ببینید
بخاری هیدروکراکینگ باقیمانده ما برای گرمایش کارآمد در فرآیندهای هیدروفینی نفت سنگین طراحی شده است. کنترل دقیق دما، گرمایش یکنواخت و راندمان حرارتی بالا را فراهم میکند و از واکنشهای هیدروژناسیون ب...
جزئیات را ببینید
هیتر ما برای ویسکوزیته برای گرم کردن کارآمد مواد اولیه هیدروکربنی سنگین در فرآیندهای کاهش ویسکوزیته و ترک طراحی شده است. با ارائه گرمایش یکنواخت و با دمای بالا، ترک خوردگی حرارتی بهینه را تضمین می ...
جزئیات را ببینید
کوره سوزاننده گوگرد ما به طور خاص برای احتراق ایمن و کارآمد محصولات جانبی حاوی گوگرد در پالایشگاه ها و کارخانه های شیمیایی طراحی شده است. گرمایش یکنواخت در دمای بالا را ارائه می دهد و از اکسیداسیون...
جزئیات را ببینید
بخاری کک سازی تاخیری ما به طور خاص برای گرم کردن کارآمد باقیمانده های سنگین در واحدهای کک سازی تاخیری طراحی شده است. با ارائه گرمایش دقیق و یکنواخت در دمای بالا، ترک خوردگی حرارتی روغن های باقیماند...
جزئیات را ببینید
ورق های لوله ریخته گری مقاومت حرارتی و یکپارچگی ساختاری خوبی دارند و معمولاً در صنایعی مانند پتروشیمی، کود و نیروگاه استفاده می شوند. توصیه می شود از مواد فولادی مقاوم در برابر حرارت مانند ZG40Cr25...
جزئیات را ببینید
سوپرهیترهای بخار استایرن، سیستمهای کورهای حیاتی در نیروگاههای هیدروژن زدایی اتیل بنزن هستند که بخار را تا دماهای بالا، اغلب بالای 800 درجه سانتیگراد، برای تولید گرماگیر استایرن گرم میکنند. آنها ب...
جزئیات را ببینید
این کلکتورهای منیفولد خروجی گاز تبدیل شده در دمای بالا (H2 CO CO2 CH 4) از لوله های تشعشع متعدد، با دمای 700-900 درجه سانتیگراد، و نیاز به مقاومت در برابر استرس حرارتی و خوردگی هیدروژنی دارد...
جزئیات را ببینیدتلفن
+86 189 5262 7611
+86-(0)523 8498 2299
ایمیل
آدرس
No.20, Fuyang Road, Jingjiang City, Jiangsu Province, China
رسانه

