
 English
 русский
 فارسی

سری لولههای کوره DRI شرکت توئوپو بهطور ویژه برای کورههای آهنزدایی مستقیم (DRI) طراحی شده و مقاومت حرارتی برتر، استحکام مکانیکی و پایداری عملیاتی بلندمدت را ارائه میدهد. این لولهها با بهرهگیری ا...
جزئیات را ببینید
2026-09-18
Content
بخش همرفت بخاری آتشزا جایی است که راندمان حرارتی به دست میآید یا از دست میرود. گاز دودکش بخش تابشی را در دمای 400 تا 650 درجه سانتیگراد ترک می کند و 35 درصد از گرمای آزاد شده سوخت را حمل می کند. یک بخش همرفتی که به درستی مهندسی شده باشد، بیشتر گرما را بازیابی می کند و آن را به فرآیند باز می گرداند. طراحی نامناسب یا آلوده به بیصدا قبضهای سوخت را برای کل عمر دستگاه افزایش میدهد. نتیجه گیری در ابتدا: بخش همرفت تصمیم می گیرد که بخاری با راندمان 65٪ یا 90٪ کار کند، و سزاوار توجه طراحی مشابه جعبه تابشی است.
این مقاله توضیح میدهد که بخش همرفت چیست، انتقال حرارت در داخل آن چگونه کار میکند، پارامترهای طراحی مهم، بازدهی که خریداری میکند، حالتهای خرابی که بیتوجهی را مجازات میکند، و مواردی که هنگام خرید یک ماژول همرفتی جدید یا جایگزین باید در نظر گرفت.
بخش همرفت، بانکی از لوله های انتقال حرارت است که در بالا یا پایین دست بخش تابشی، در داخل قسمت بالایی ساختار بخاری قرار دارد. در بخاری های استوانه ای عمودی، در بالای بخش تابشی قرار می گیرد. در بخاری های جعبه ای نوع کابین، محفظه بالایی را اشغال می کند، جایی که گاز دودکش در ردیف های لوله جریان دارد. مهندسان اغلب آن را جعبه همرفت می نامند.
گاز دودکش خروجی از بخش تابشی هنوز داغ است، اما دمای آن برای انتقال موثر گرمای تابشی بسیار پایین است. در بخش همرفت، گرما عمدتاً با همرفت اجباری حرکت می کند: گاز احتراق داغ در سراسر لوله ها جریان می یابد. سطوح کشیده مانند باله ها یا ناودانی ها، سطح خارجی را با ضریب 5-10 ضرب می کنند و ضریب انتقال حرارت پایین تر جریان گاز همرفتی را جبران می کنند.
بانک کانوکشن معمولاً یک مجموعه چند مداره است تا مبدل تک. ممکن است خوراک فرآیند را پیش گرم کرده و تبخیر کند، بخار فوق گرم، بخار تولید کند، و در اصلاح کننده های بخار و کوره های اتیلن، بخار رقیق سازی فوق گرم - همه در یک جعبه فشرده.
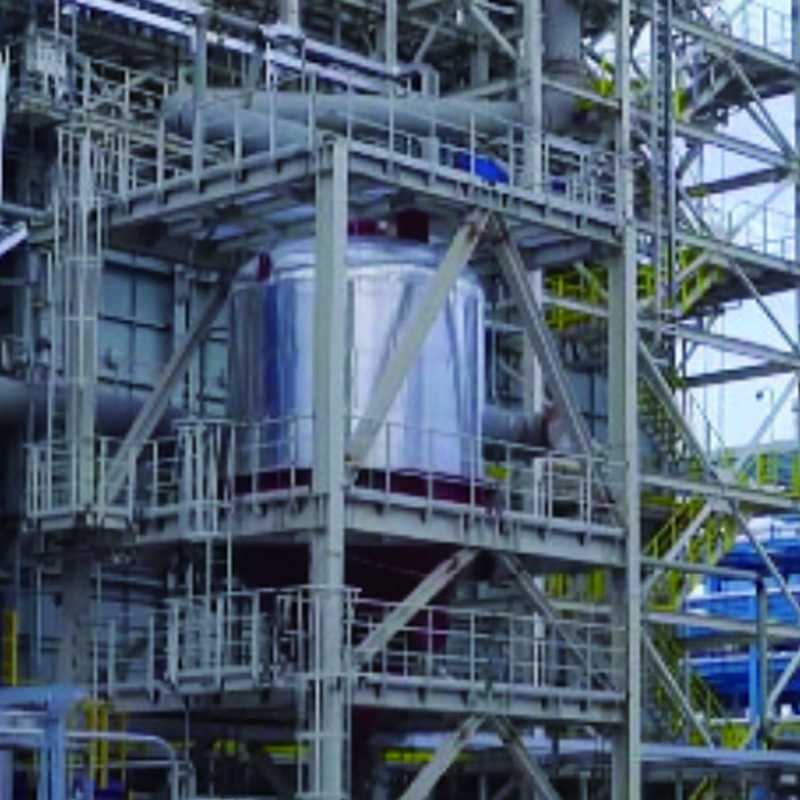 کوره کراکینگ اتیلن برای پیرولیز با بازده بالا این کوره گرمای دقیق و یکنواخت با دمای بالا را برای ترک هیدروکربنی فراهم می کند، از تولید اتیلن کارآمد با حمل مواد اولیه منعطف و طراحی قوی برای عملیات مداوم پشتیبانی می کند. مشاهده محصول →
کراکینگ اتیلن نمونه خوبی از این است که این خدمات چقدر می تواند تقاضا باشد. ماده اولیه باید قبل از ورود به کویل های تابشی کاملاً تبخیر و فوق گرم شود، و اور کک موضعی در هر مدار همرفتی توزیع جریان را تغییر می دهد و باعث خاموش شدن زودهنگام می شود.
در شرایط طراحی، گاز دودکش تقریباً در دمای 500-700 درجه سانتیگراد وارد بخش همرفت می شود و در دمای 150-250 درجه سانتیگراد خارج می شود. وظیفه جذب شده در بخش همرفت معمولاً 20 تا 30 درصد از کل گرمای جذب شده را نشان می دهد. در بخاریهایی که با راندمان 88 درصد کار میکنند، بخش تابشی حدود 58 درصد از سوخت ورودی را جذب میکند، بخش همرفت حدود 29 درصد را جذب میکند و بقیه به عنوان تلفات پشته و پوشش از بین میرود.
لوله های با سطح گسترده این بازیابی را مقرون به صرفه می کند. یک باله دندانه دار که به یک لوله فولادی کربنی جوش داده شده است، سطح بیرونی را در واحد طول با هزینه اضافی بیش از دو برابر می کند. لولههای برهنه فقط در ردیفهای ورودی داغ استفاده میشوند، جایی که دمای گاز به اندازهای بالاست که بالهها سود چندانی ندارند، یا در سرویسهایی با رسوب بالا که در آن فاصله بالهها قابل تمیز کردن نیست.
| پارامتر | بخش تابشی | بخش همرفت |
|---|---|---|
| حالت غالب انتقال حرارت | تابش حرارتی | همرفت اجباری |
| دمای معمولی گاز دودکش | 750-1250 درجه سانتیگراد | 150-700 درجه سانتیگراد |
| سطح خارجی لوله | برهنه | برهنه, finned, or studded |
| سهم وظیفه جذب شده | 55-70٪ | 20-35٪ |
| حساسیت رسوب | کم | متوسط به بالا |
| دسترسی تمیز کردن | دهانه های درب | پانل های قابل جابجایی، دوده دمنده |
درست کردن بخش همرفت به چندین پارامتر بستگی دارد که باید در مقابل یکدیگر متعادل شده و توسط مهندسان مجرب بررسی شوند.
سرعت جرم سمت گاز معمولاً بین 3 تا 6 کیلوگرم بر متر مربع · ثانیه نگه داشته می شود. سرعت بالاتر انتقال گرما را بهبود می بخشد اما افت فشار را افزایش می دهد که عملکرد طبیعی پیشرانه را محدود می کند. یک بخش همرفتی که بیش از 25 تا 40 میلیمتر ستون آب را مصرف میکند ممکن است یک فن با کشش القایی را مجبور کند - سرمایه و هزینه عملیاتی قابل توجهی است.
برای سوخت گاز تمیز، پره های جامد با چگالی بالا مقرون به صرفه هستند. برای سوختهای کثیف مانند پسماندهای خلاء یا نفت گاز کوکر سنگین، از فاصله بالههای وسیعتر، بالههای دندانهدار یا لولههای برهنه استفاده کنید و خطوط دمنده دوده ایجاد کنید. چگالی پره به طور مستقیم تعیین می کند که بخاری چقدر می تواند بین تمیز کردن کار کند.
گرم ترین ردیف های ورودی دمای فلز لوله را بالاتر از 540 درجه سانتیگراد می بینند و معمولاً از آلیاژهای Cr-Mo مانند T11 یا T22 یا گریدهای ضد زنگ در صورت وجود رسوبات خورنده استفاده می کنند. اگر دمای پوست بالاتر از نقطه شبنم اسید سولفوریک (معمولاً 120 تا 150 درجه سانتیگراد) باقی بماند، ردیفهای خروجی سردتر میتوانند از فولاد کربنی استفاده کنند.
ضخامت عایق و سفتی پوشش اتلاف حرارت و دمای بیرونی پوست را کنترل می کند. ورود هوای محفظه باعث خنک شدن موضعی، کاهش دمای فلز به زیر نقطه شبنم و ایجاد خوردگی گران قیمت می شود.
هنگام بررسی طرح فروشنده، موارد زیر را بخواهید: توجیه چگالی باله در برابر سوخت مشخص شده، بودجه افت فشار گاز دودکش، محاسبات دمای فلز در هر سیم پیچ، و مجاز خوردگی مستند برای هر ردیف.
راندمان بخاری به ازای هر کاهش 20 تا 25 درجه سانتی گراد در دمای پشته تقریباً 1٪ بهبود می یابد. بازیابی حرارت فقط تابشی باعث می شود بخاری بازدهی نزدیک به 65 درصد داشته باشد. افزودن یک بخش همرفت این رقم را به 82-87٪ می رساند. افزودن پیش گرمکن هوای احتراق در پایین دست، آن را به بالای 90 درصد می رساند.
برای بخاری 50 مگاواتی، تفاوت بین راندمان 65% و 87% حدود 16 مگاوات سوخت است - با قیمت معمولی گاز، بیش از یک میلیون دلار در سال. بخاریهای خام و خلاء رایجترین گزینههای مقاومسازی هستند، زیرا دمای پشته آنها اغلب در پالایشگاه بالاترین میزان است.
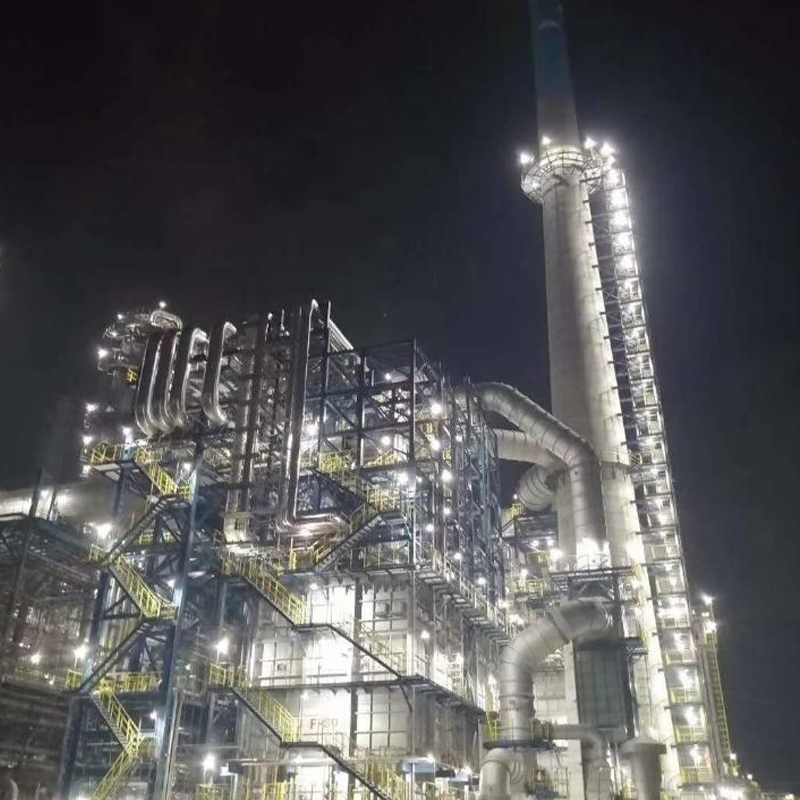 بخاری آتشزا برای واحدهای تقطیر اتمسفر و خلاء این بخاری که برای گرمایش نفت خام در ADU و VDU طراحی شده است، راندمان حرارتی بالا و گرمایش چند منطقه ای یکنواخت را برای بهبود شکنش و در عین حال کاهش هزینه های سوخت و انتشار گازهای گلخانه ای ارائه می دهد. مشاهده محصول →
راندمان بهتر همچنین انتشار CO2 را به نسبت مستقیم با سوخت سوزانده شده کاهش می دهد و بخش همرفت را به یکی از ارزان ترین پروژه های کاهش آلایندگی در هر تن تبدیل می کند.
بانکهای همرفت پرهدار سریعتر از سطوح لوله لخت گند میشوند، و رسوبزدگی رفتار بخاری را خیلی قبل از خاموش شدن اجباری تغییر میدهد. علائم عبارتند از افزایش دمای خروجی گاز دودکش، تلفات کششی بیشتر، و کاهش پیش گرمای فرآیند - بخاری طراحی شده برای راندمان 85 درصدی می تواند با سوخت مایع سنگین در عرض چند ماه به 78 درصد برسد.
خوردگی انتهایی سرد علت اصلی تعویض اجباری مقطع همرفت است. هنگامی که دمای پوست لوله به زیر نقطه شبنم اسیدی میرسد، اسید سولفوریک متراکم میشود. راهبرد پیشگیری این است که دمای فلز را بالاتر از نقطه شبنم نگه دارید، آلیاژهای مناسب با محیط را انتخاب کنید و یک پوشش هوادار نگه دارید.
ابزارهای تمیز کردن آنلاین شامل دمنده های بخار و دوده هوا، بوق های صوتی و شستشوی آب در هنگام خاموش شدن هستند. محدوده بازرسی چرخشی باید ضخامت دیواره لوله، ارتفاع و وضعیت باله، کک شدن سوراخ داخلی، سفتی پوشش و یکپارچگی ساپورت را پوشش دهد. یافتهها تصمیم بین تعمیر موضعی و تعویض کامل ماژول را هدایت میکنند.
بازسازی یک بخش همرفت در میدان آهسته و پرهزینه است. یک بخش مدولار مونتاژ شده در فروشگاه از بیشتر این خطر جلوگیری می کند: لوله ها جوش داده شده و آزمایش شده می رسند، باله ها نصب می شوند، نسوز اعمال می شوند، و تیغه های بالابر آماده هستند.
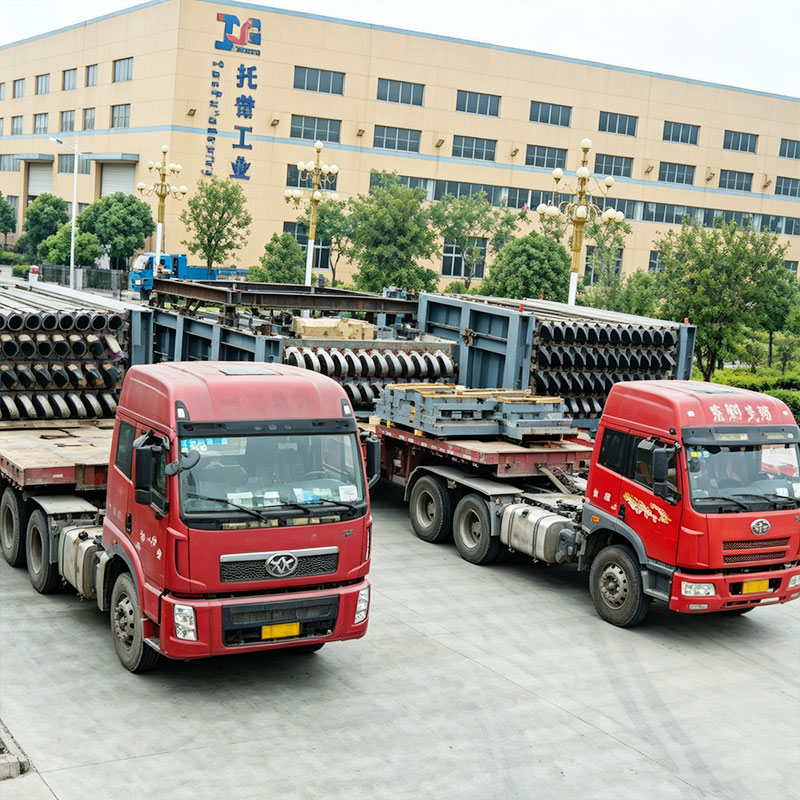 ماژول بخش همرفت در فروشگاه برای کوره ها یک ماژول همرفتی پیش ساخته با لوله های جوش داده شده، پره ها و مواد نسوز، طراحی شده برای نصب سریع و کاهش زمان خرابی در حالی که انتقال حرارت و بهره وری انرژی در کوره های صنعتی را بهبود می بخشد. مشاهده محصول →
هنگام خرید یک ماژول جایگزین، تجزیه و تحلیل واقعی سوخت، ضریب رسوب، و محدودیت های پیش نویس و پشته خود را در اختیار فروشنده قرار دهید. روی کد طراحی توافق کنید - API 560 مرجع رایج بخاریهای پالایشگاهی است - و نکات بازرسی را تأیید کنید: آزمایش هیدرواستاتیک، ابعاد مناسب، خشکی نسوز و مکانهای اتصال.
انتخاب نوع بخاری و پیکربندی همرفت آن بر کل واحد تأثیر می گذارد. برای مروری بر پیکربندیها در سراسر خدمات پالایشگاهی و پتروشیمی، به راهنمای ما مراجعه کنید انتخاب بخاری سوخته و کاربردهای مهندسی در صنعت پتروشیمی .
برای نقل قول های پروژه خاص یا بازدید از بازرسی مغازه، با تیم مهندسی ما تماس بگیرید صفحه تماس .
برای بازیابی گرما از گاز دودکش خروجی از بخش تابشی با پیش گرم کردن و تبخیر کردن خوراک فرآیند یا بخار فوق گرم، بازده کلی بخاری را از تقریباً 65٪ به 85٪ یا بیشتر افزایش می دهد.
باله ها مساحت سطح سمت گاز را با ضریب 5 تا 10 ضرب می کنند و ضریب انتقال حرارت پایین جریان گاز دودکش همرفتی را جبران می کند و بسته را فشرده نگه می دارد.
گاز دودکش معمولاً در دمای 500-650 درجه سانتیگراد وارد می شود و در دمای 150-250 درجه سانتیگراد خارج می شود. با یک پیش گرم کن هوای پایین دست، دمای پشته می تواند به زیر 130 درجه سانتیگراد برسد و راندمان بخاری می تواند از 92٪ تجاوز کند.
علت اصلی متراکم شدن اسید سولفوریک بر روی سطوح لوله در زیر نقطه شبنم اسید است که معمولاً 120 تا 150 درجه سانتیگراد است. پیشگیری به معنای حفظ دمای فلز بالاتر از نقطه شبنم و حفظ پوشش هوا برای جلوگیری از لکه های سرد است.

سری لولههای کوره DRI شرکت توئوپو بهطور ویژه برای کورههای آهنزدایی مستقیم (DRI) طراحی شده و مقاومت حرارتی برتر، استحکام مکانیکی و پایداری عملیاتی بلندمدت را ارائه میدهد. این لولهها با بهرهگیری ا...
جزئیات را ببینید
کوره DRI TUOPU یک راه حل سفارشی است که به طور خاص برای کارخانه های فولادسازی طراحی شده است و تولید آهن کاهش یافته مستقیم و قابل اعتماد (DRI) را ارائه می دهد. کوره های DRI ما که برای پایداری عملیاتی با...
جزئیات را ببینید
کوره کراکینگ اتیلن یک کوره صنعتی با کارایی بالا است که برای تولید اتیلن از طریق پیرولیز هیدروکربن ها طراحی شده است. این کوره گرمای دقیق و یکنواخت با دمای بالا را برای ترک هیدروکربنی کارآمد، تضمین ح...
جزئیات را ببینید
گرم کن تبدیل اولفین که در فرآیندهای مختلف تبدیل الفین استفاده می شود، ورودی گرمای قابل اعتماد و یکنواخت مورد نیاز برای واکنش های شیمیایی پایدار و کنترل فرآیند را فراهم می کند. این کوره برای پشتیبانی ا...
جزئیات را ببینید
این کوره نقش مهمی در حفظ نرخ تبدیل بالا، کیفیت محصول ثابت و عملکرد طولانی مدت قابل اعتماد در کارخانه های فرآوری پتروشیمی و شیمیایی ایفا می کند. با ترکیب ساختار بهینه کوره با طراحی پیشرفته انتقال حر...
جزئیات را ببینید
بخاری فعال کننده فعال کننده برای ارائه گرمای پایدار و کنترل شده برای سیستم های آماده سازی، فعال سازی و پردازش فعال کننده های شیمیایی طراحی شده است. با اطمینان از توزیع یکنواخت دما و ورودی گرمای قاب...
جزئیات را ببینید
بخاری هیدروکراکینگ ما برای گرمایش با عملکرد بالا در واحدهای هیدروکراکینگ مهندسی شده است، که یک فرآیند حیاتی در پالایش نفت مدرن است. کنترل دقیق دما و توزیع یکنواخت گرما را برای اطمینان از واکنشهای ...
جزئیات را ببینید
بخاری هیدروکراکینگ باقیمانده ما برای گرمایش کارآمد در فرآیندهای هیدروفینی نفت سنگین طراحی شده است. کنترل دقیق دما، گرمایش یکنواخت و راندمان حرارتی بالا را فراهم میکند و از واکنشهای هیدروژناسیون ب...
جزئیات را ببینید
هیتر ما برای ویسکوزیته برای گرم کردن کارآمد مواد اولیه هیدروکربنی سنگین در فرآیندهای کاهش ویسکوزیته و ترک طراحی شده است. با ارائه گرمایش یکنواخت و با دمای بالا، ترک خوردگی حرارتی بهینه را تضمین می ...
جزئیات را ببینید
کوره سوزاننده گوگرد ما به طور خاص برای احتراق ایمن و کارآمد محصولات جانبی حاوی گوگرد در پالایشگاه ها و کارخانه های شیمیایی طراحی شده است. گرمایش یکنواخت در دمای بالا را ارائه می دهد و از اکسیداسیون...
جزئیات را ببینید
بخاری کک سازی تاخیری ما به طور خاص برای گرم کردن کارآمد باقیمانده های سنگین در واحدهای کک سازی تاخیری طراحی شده است. با ارائه گرمایش دقیق و یکنواخت در دمای بالا، ترک خوردگی حرارتی روغن های باقیماند...
جزئیات را ببینید
ماژول مقطع همرفت و بخش تابشی برای بهینه سازی انتقال حرارت و بهره وری انرژی در کوره های صنعتی طراحی شده است. این ماژول ها با ترکیب فناوری های جابجایی پیشرفته و تشعشع، توزیع یکنواخت دما، کاهش مصرف سو...
جزئیات را ببینیدتلفن
+86 189 5262 7611
+86-(0)523 8498 2299
ایمیل
آدرس
No.20, Fuyang Road, Jingjiang City, Jiangsu Province, China
رسانه

