
 English
 русский
 فارسی

سری لولههای کوره DRI شرکت توئوپو بهطور ویژه برای کورههای آهنزدایی مستقیم (DRI) طراحی شده و مقاومت حرارتی برتر، استحکام مکانیکی و پایداری عملیاتی بلندمدت را ارائه میدهد. این لولهها با بهرهگیری ا...
جزئیات را ببینید
2026-09-11
Content
پس از سه سال کار در واحد ککسازی تاخیری، دمای خروجی گاز دودکش بخاری از 180 درجه سانتیگراد به 246 درجه سانتیگراد کاهش یافت. مشعل ها تنظیم شده بودند و لوله های تابشی صدا به نظر می رسیدند، با این حال مصرف گاز سوخت نزدیک به چهار درصد افزایش یافته بود. مشکل در جایی پیدا شد که اپراتورها اغلب آخرین نگاه را دارند: بخش همرفت. لولههای پرهدار با لایهای سخت از نمک و خاکستر پوشانده شده بودند و یک آستر آسیبدیده در پشت بسته نرمافزاری به گاز داغ دودکش اجازه میداد لولهها را به طور کامل دور بزند.
بخش همرفت به طور معمول 25 تا 35 درصد از کل وظیفه فرآیند یک بخاری آتش گرفته را ارائه می دهد. هنگامی که عملکرد آن کاهش می یابد، راندمان کاهش می یابد، هزینه سوخت افزایش می یابد، و چرخش بعدی فوری تر می شود. این مقاله توضیح می دهد که بخش کانوکشن چه کاری انجام می دهد، چگونه طراحی شده است، چرا راندمان بخاری را کنترل می کند، و قبل از خرید یک بسته جدید چه چیزی را باید بررسی کرد.
در یک بخاری استوانه ای عمودی، بخش همرفت مستقیماً بالای بخش تابشی قرار می گیرد. در یک بخاری از نوع کابین، در یک انتهای جعبه تابشی قرار می گیرد. هر دو چیدمان گاز دودکش داغ را از میان یک دسته از لوله های افقی عبور می دهند و سیال فرآیند داخل آن لوله ها گرما را از طریق دیواره لوله جذب می کند. از آنجا که گاز دودکش وارد شده به بخش همرفت در حال حاضر بسیار کمتر از دمای شعله است، حالت انتقال حرارت غالب از تابش به همرفت اجباری تغییر میکند.
سطوح کشیده معمولاً برای جبران ضریب انتقال حرارت پایین تر از سمت گاز استفاده می شود. جدول زیر شرایط کار در دو بخش یک بخاری پالایشگاهی معمولی را مقایسه می کند.
| پارامتر | بخش تابشی | بخش همرفت |
|---|---|---|
| دمای گاز دودکش | 950-1100 درجه سانتیگراد در منطقه شعله | ورودی 650-800 درجه سانتیگراد؛ خروجی 150-250 درجه سانتیگراد |
| حالت غالب انتقال حرارت | تابش حرارتی | همرفت با مقداری تشعشع |
| سطح لوله معمولی | لوله لخت و صاف | باله دار، میخ دار یا لخت |
| سهم کل وظیفه | 60-70 درصد | 25-35 درصد |
| ریسک عملیاتی اصلی | گرم شدن بیش از حد و خزش | رسوب و خوردگی سرد |
ضریب انتقال حرارت سمت گاز برای یک لوله لخت در بخش همرفت کم است، تقریباً 15 تا 30 W/(m²·K)، در حالی که ضریب سمت فرآیند معمولاً چندین برابر بیشتر است، به خصوص زمانی که سیال در حال جوشیدن است. بنابراین مقاومت محدود کننده تقریباً همیشه در سمت گاز دودکش لوله است.
لوله های پره دار و میخی دار این مشکل را با ضرب ناحیه خارجی حل می کنند. باله های دندانه دار با تراکم 4 تا 5 باله در هر اینچ یا حدود 157 تا 197 باله در هر متر، سطح خارجی را نسبت به لوله ای با همان قطر پنج تا ده برابر افزایش می دهند. نمودار زیر نمایه دمای گاز دودکش معمولی را از طریق یک بخش همرفت سه پاس نشان می دهد.
گرمترین پاس، نزدیکترین بخش به بخش تابشی، جریان فرآیندی را که به بالاترین دما نیاز دارد کنترل می کند. پاسهای خنککننده گرما را برای سرویسهای با دمای پایینتر مانند تولید بخار، سوپرگرم کردن بخار رقیقسازی و پیشگرم کردن تغذیه بازیابی میکنند. این ترتیب جریان مخالف، اختلاف دمای مفیدی را در هر عبور نگه میدارد.
API 560 چارچوب طراحی مورد استفاده برای اکثر بخاری های آتش گرفته در خدمات پالایشگاهی و پتروشیمی را فراهم می کند. بخش همرفت را نمی توان به صورت مجزا اندازه گرفت: عمق دسته، هندسه باله و پیش نویس مورد نیاز باید با هم تثبیت شوند، زیرا هر یک بر دیگری تأثیر می گذارد.
بررسی های مهم عبارتند از افت فشار گاز دودکش، سرعت گاز، دمای فلز لوله و مواد باله. یک بخاری معمولی افت فشار مقطع همرفت را بین 3 تا 10 میلیبار یا 30 تا 100 میلیمتر H2O نگه میدارد. باندل عمیقتر گرمای بیشتری را بازیابی میکند اما به ظرفیت فن پشته یا کشش القایی بیشتری نیاز دارد. سرعت گاز در کمترین سرعت شلیک باید بالای 4.5 متر بر ثانیه باشد تا از ته نشین شدن خاکستر جلوگیری شود و کمتر از 15 تا 20 متر بر ثانیه برای جلوگیری از فرسایش و ارتعاش ناشی از جریان. دمای فلز لوله در انتهای سرد باید بالاتر از نقطه شبنم اسید سولفوریک در هنگام وجود گوگرد باقی بماند. در غیر این صورت ردیف های پایین و بدنه به سرعت خورده می شوند. مواد پره از دمای گاز محلی پیروی می کند: پره های آلیاژی در انتهای داغ، باله های فولاد کربنی در انتهای سرد و گاهی اوقات لوله های لخت که در آن دسترسی به فرسایش یا تمیز کردن حیاتی است.
چک لیست مهندسی عملی به این صورت است:
قاعده کلی در طراحی بخاری سوختنی این است که کاهش 22 درجه سانتی گراد در دمای خروجی گاز دودکش حدود یک درصد راندمان را اضافه می کند. بنابراین کاهش خروجی از 250 درجه سانتیگراد به 170 درجه سانتیگراد تقریباً 3.5 درصد ارزش دارد. در یک بخاری 100 مگاواتی، یعنی 3.5 مگاوات سوخت، صرفه جویی قابل توجهی در طول یک سال کار مداوم.
همانطور که نمودار میله ای زیر نشان می دهد، سطوح گسترده چنین دمای خروجی پایینی را بدون یک محفظه بزرگ ممکن می کند.
لوله های پره دار مساحت سطح را اضافه می کنند اما مسیر گاز را نیز طولانی می کنند و افت فشار را افزایش می دهند. انتخاب بین لولههای لخت، میخدار و پرهدار در هر گذر، یک مبادله اقتصادی بین سطح، پیشکش، دسترسی تمیز کردن و میزان خوردگی است.
رسوب گیری، پایدارترین مشکل عملیاتی بخش همرفت است. رسوبات به عنوان یک لایه عایق عمل می کنند، بنابراین دمای خروجی گاز دودکش افزایش می یابد و فرآیند گرمای کمتری دریافت می کند. در عین حال، لایه رسوبی سطح جریان باز را کاهش می دهد و تلفات پیش نویس را افزایش می دهد. در موارد شدید، بخاری نمی تواند به سرعت شلیک طراحی شده خود برسد.
علل اصلی رسوب بخش همرفت در زیر نشان داده شده است. کیفیت سوخت، عملکرد مشعل و انتقال فرآیند همگی نقش دارند و توزیع از واحدی به واحد دیگر متفاوت است.
کنترل رسوب با تنظیم احتراق و مدیریت سوخت شروع می شود، اما تمیز کردن منظم همچنان مورد نیاز است. جدول زیر روش هایی را که بیشتر در کارخانه ها مورد استفاده قرار می گیرند خلاصه می کند.
| روش تمیز کردن | بهترین مناسب برای | فرکانس معمولی |
|---|---|---|
| دمیدن دوده با بخار آنلاین | رسوبات خاکستر سبک یا نمک | هفتگی تا ماهانه |
| دمیدن دوده هوا با فشار بالا | دوده حاصل از سوخت مایع یا جامد | چرخه روزانه یا مداوم |
| هیدروبلاست آفلاین | رسوبات سخت و ضخیم | هر چرخشی |
| تمیز کردن شیمیایی | ذخایر تخصصی مانند نمک یا کک | در حد نیاز |
هر بخاری در یک سایت پالایشگاه یا پتروشیمی دارای بخش همرفت است، اما هر سرویس طراحی متفاوتی را تحمیل می کند. در بخاری تقطیر خام و خلاء، بخش همرفت نفت خام را پیش گرم می کند و گاهی اوقات بخار را بالا می برد. در یک کوره کراکینگ اتیلن، معمولاً حاوی یک سیم پیچ پیش گرمایش تغذیه هیدروکربنی، کویل های بخار رقیق کننده فوق گرم و یک بانک بخار با فشار بالا است. در اصلاح کننده های هیدروژن و DRI، بخش همرفت، مصرف انرژی کلی واحد را با بازیابی گرما برای پیش گرم کردن بخار و خوراک تعیین می کند.
برای خدمات واحد خام، انتخاب نوع باله و تصمیم برای گنجاندن کویل های بخار بر بحث مهندسی غالب است. یک تامین کننده با تجربه در این مبادلات می تواند ریسک پروژه را کاهش دهد و نتیجه عملیاتی را بهبود بخشد.
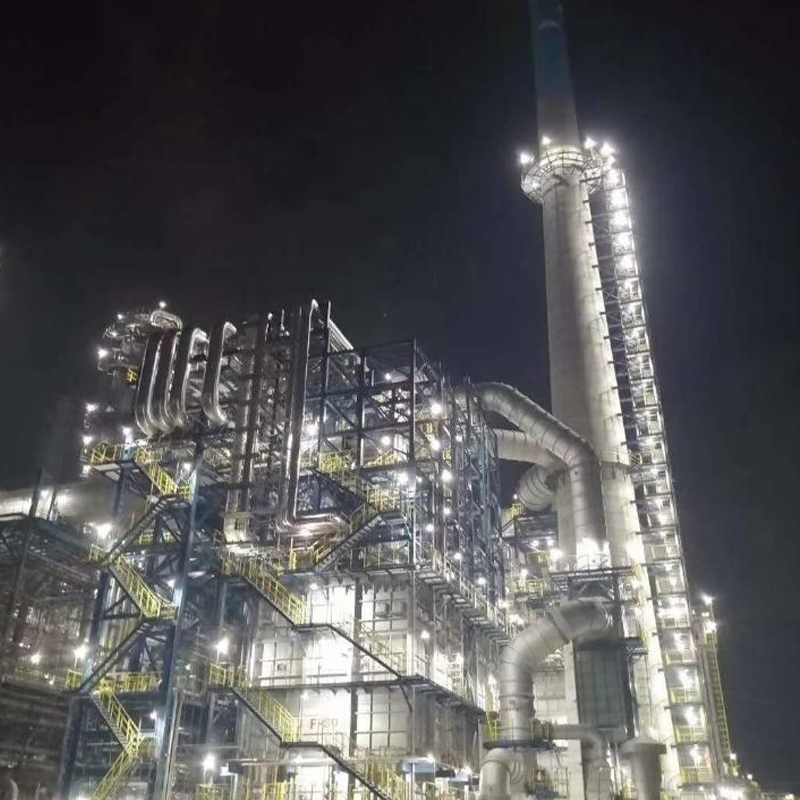 بخاری برای تقطیر اتمسفر و خلاء این بخاری به مبادله نوع پره و کویل بخار در خدمات خام می پردازد، گرمایش چند منطقه ای یکنواخت و راندمان حرارتی بالا را برای پشتیبانی از جداسازی پایدار ADU/VDU و در عین حال کاهش ریسک عملیاتی ارائه می دهد. مشاهده محصول →
بخاری های پتروشیمی لایه دیگری از پیچیدگی را اضافه می کنند زیرا چندین کویل باید مسیر گاز دودکش یکسانی داشته باشند. اصول پشت سر انتخاب بخاری سوخته و کاربردهای مهندسی در صنعت پتروشیمی توضیح دهید که چگونه اپراتورها دمای سیم پیچ، تقاضای بخار و اقتصاد کوره را در این خدمات متعادل می کنند.
کوره های کراکینگ اتیلن خواستارترین نمونه هستند. بخشهای همرفت آنها گاز ترک خورده، بخار رقیقسازی و کویلهای تولید بخار را در یک آرایش فشرده کنترل میکنند و انتخاب آلیاژ توسط دماهای عملیاتی شدید هدایت میشود.
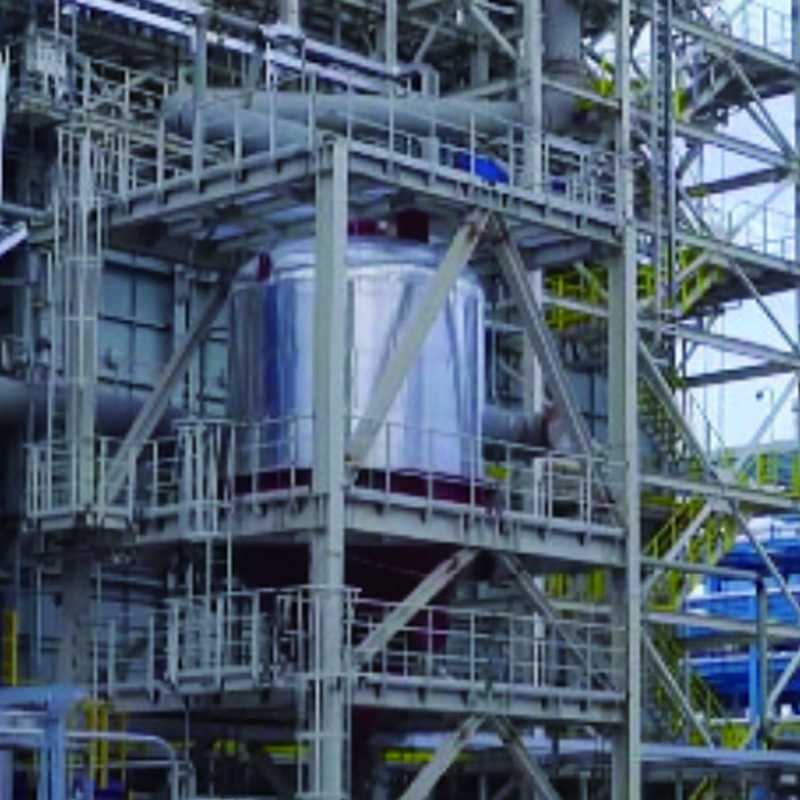 کوره ترک اتیلن برای پیرولیز با توجه به نیازهای شدید آلیاژ در بخشهای همرفت اتیلن، کنترل دقیق دمای این کوره و طراحی تابشی/همرفتی بهینهشده به حفظ قوام ترک و عملکرد تحت عملیات مداوم در دمای بالا کمک میکند. مشاهده محصول →
چه بخواهید یک بسته آسیب دیده را جایگزین کنید یا ظرفیت تولید بخار را اضافه کنید، همان بررسی ها اعمال می شود.
بیشتر بخشهای همرفت به صورت ماژولهای ساخته شده در فروشگاه، از جمله لولهها، هدرها، عایقها و پوششها ارائه میشوند. این رویکرد زمان نصب محل را کوتاه می کند و کیفیت جوش را بهبود می بخشد، زیرا کار مونتاژ سنگین تحت شرایط کنترل شده انجام می شود. هنگامی که ماژول در جای خود بلند می شود، اتصالات به بخش تابشی و پشته بخاری موجود باید انبساط حرارتی را در خود جای دهد و در برابر گاز مقاوم بماند.
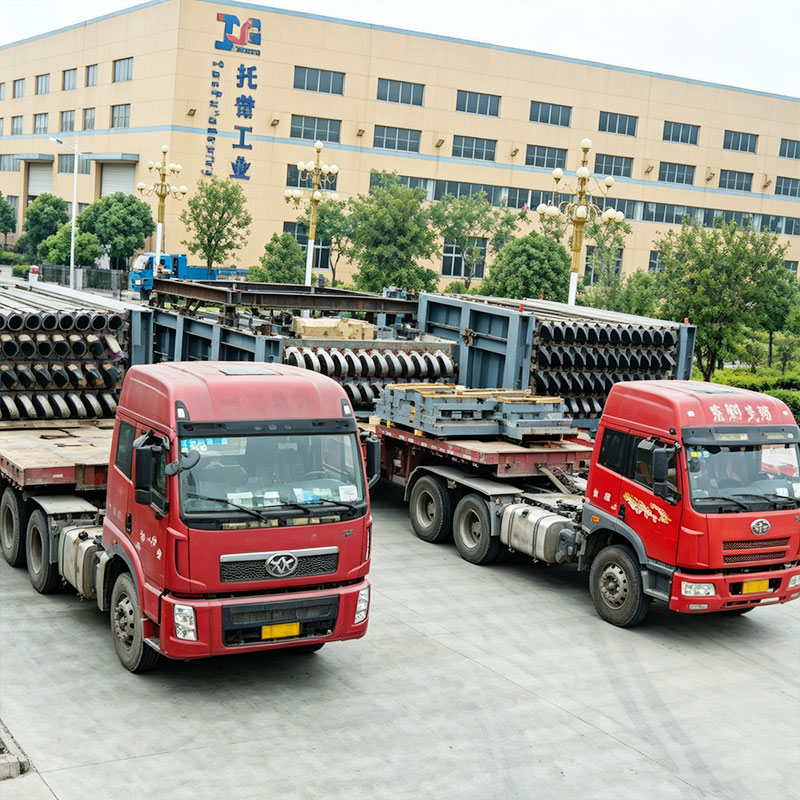 ماژول بخش همرفتی ساخته شده در فروشگاه این بخش جابجایی مدولار برای ساخت کارگاهی کنترل شده و بالا بردن آسان محل، با آلیاژهای بادوام و طراحی قابل تنظیم برای سازگاری با انبساط حرارتی و حفظ اتصالات ضد گاز در هنگام نصب ساخته شده است. مشاهده محصول →
لجستیک به همان اندازه مهم است. یک ماژول بخش جابجایی بزرگ یک محموله با عرض زیاد و سنگین است، بنابراین مسیر حمل و نقل، روش بلند کردن و طرح جابجایی محل مستحق بررسی دقیق طراحی حرارتی است. سازنده ای که بتواند هم ساخت و هم حمل و نقل سنگین را مدیریت کند، خطر تاخیر در برنامه را کاهش می دهد. برای ارزیابی یا نقل قول خاص پروژه، می توانید با تیم مهندسی Tuopu تماس بگیرید با برگه اطلاعات بخاری شما
باله ها ناحیه انتقال حرارت خارجی را پنج تا ده برابر می کنند که ضریب انتقال حرارت پایین در سمت گاز دودکش را جبران می کند. بدون پره، بخش همرفت باید چندین برابر بزرگتر باشد تا همان مقدار گرما را بازیابی کند.
برای یک بخاری کارآمد و به خوبی نگهداری می شود، دمای خروجی معمولاً 150 تا 200 درجه سانتی گراد است. هنگامی که سوخت گوگرد بالایی دارد، خروجی بالاتر از نقطه شبنم اسید، اغلب در حدود 250 تا 300 درجه سانتیگراد نگه داشته می شود، یا انتهای سرد از مواد مقاوم در برابر خوردگی ساخته شده است.
رسوب گیری دمای خروجی گاز دودکش را افزایش می دهد. از آنجایی که هر 22 درجه سانتیگراد افزایش دما حدود یک درصد بازده دارد، افزایش 50 درجه سانتیگراد تقریباً 2.3 درصد راندمان را کاهش می دهد که مستقیماً به عنوان مصرف سوخت اضافی نشان داده می شود.
بله. بخاری های موجود اغلب یک ماژول بخش همرفتی جدید دریافت می کنند در حالی که جعبه تابشی، مشعل ها و پشته را نگه می دارند. این یک مسیر متداول بازسازی است، مشروط بر اینکه سازه و پایه ها عمر باقیمانده کافی داشته باشند و افت فشار بسته جدید با پیش نویس موجود مطابقت داشته باشد.

سری لولههای کوره DRI شرکت توئوپو بهطور ویژه برای کورههای آهنزدایی مستقیم (DRI) طراحی شده و مقاومت حرارتی برتر، استحکام مکانیکی و پایداری عملیاتی بلندمدت را ارائه میدهد. این لولهها با بهرهگیری ا...
جزئیات را ببینید
کوره کراکینگ اتیلن یک کوره صنعتی با کارایی بالا است که برای تولید اتیلن از طریق پیرولیز هیدروکربن ها طراحی شده است. این کوره گرمای دقیق و یکنواخت با دمای بالا را برای ترک هیدروکربنی کارآمد، تضمین ح...
جزئیات را ببینید
این کوره نقش مهمی در حفظ نرخ تبدیل بالا، کیفیت محصول ثابت و عملکرد طولانی مدت قابل اعتماد در کارخانه های فرآوری پتروشیمی و شیمیایی ایفا می کند. با ترکیب ساختار بهینه کوره با طراحی پیشرفته انتقال حر...
جزئیات را ببینید
کوره هیدروژن زدایی پروپان (PDH کوره) به طور خاص مهندسی شده است تا گرمای پایدار و با دمای بالا را برای فرآیندهای هیدروژن زدایی پروپان در کارخانه های پتروشیمی ارائه دهد. این کوره کنترل دقیق دما، توزیع ی...
جزئیات را ببینید
بخاری دیزلی ما به طور خاص برای گرمایش با راندمان بالا در فرآیندهای هیدروفینینگ دیزل طراحی شده است. کنترل دقیق دما و توزیع یکنواخت گرما را تضمین میکند و واکنشهای هیدروژناسیون بهینه را برای تولید د...
جزئیات را ببینید
هیتر ما برای ویسکوزیته برای گرم کردن کارآمد مواد اولیه هیدروکربنی سنگین در فرآیندهای کاهش ویسکوزیته و ترک طراحی شده است. با ارائه گرمایش یکنواخت و با دمای بالا، ترک خوردگی حرارتی بهینه را تضمین می ...
جزئیات را ببینید
بخاری اصلاح کننده چهار در یک ما یک راه حل گرمایشی با کارایی بالا و پیشرفته است که برای عملیات مدرن پالایش نفت و فرآوری شیمیایی طراحی شده است. مهندسی شده برای بهینه سازی عملکرد حرارتی، عملکردهای گرم...
جزئیات را ببینید
بخاری کک سازی تاخیری ما به طور خاص برای گرم کردن کارآمد باقیمانده های سنگین در واحدهای کک سازی تاخیری طراحی شده است. با ارائه گرمایش دقیق و یکنواخت در دمای بالا، ترک خوردگی حرارتی روغن های باقیماند...
جزئیات را ببینید
لوله اصلاح کننده TUOPU برای واکنش های شیمیایی با دمای بالا در کوره های صنعتی طراحی شده است که از انتقال حرارت کارآمد، یکپارچگی ساختاری و پایداری عملیاتی طولانی مدت اطمینان می دهد. این لولهها برای کار...
جزئیات را ببینید
ماژول مقطع همرفت و بخش تابشی برای بهینه سازی انتقال حرارت و بهره وری انرژی در کوره های صنعتی طراحی شده است. این ماژول ها با ترکیب فناوری های جابجایی پیشرفته و تشعشع، توزیع یکنواخت دما، کاهش مصرف سو...
جزئیات را ببینید
سری لوازم جانبی کوره اجزای ضروری را فراهم می کند که عملکرد ایمن، کارآمد و قابل اعتماد کوره های صنعتی را تضمین می کند. از مشعلها و ترموکوپلها تا ساپورتهای نسوز و سیستمهای دودکش، لوازم جانبی ما ب...
جزئیات را ببینید
ورق های لوله ریخته گری مقاومت حرارتی و یکپارچگی ساختاری خوبی دارند و معمولاً در صنایعی مانند پتروشیمی، کود و نیروگاه استفاده می شوند. توصیه می شود از مواد فولادی مقاوم در برابر حرارت مانند ZG40Cr25...
جزئیات را ببینیدتلفن
+86 189 5262 7611
+86-(0)523 8498 2299
ایمیل
آدرس
No.20, Fuyang Road, Jingjiang City, Jiangsu Province, China
رسانه

