
 English
 русский
 فارسی

Tuopu's Reformer Tube برای واکنش های شیمیایی با دمای بالا در کوره های صنعتی طراحی شده است که از انتقال حرارت کارآمد، یکپارچگی ساختاری و پایداری عملیاتی طولانی مدت اطمینان می دهد. این لولهها ب...
جزئیات را ببینید
2026-08-21
Content
لحظه ای را تصور کنید که یک نقطه داغ روی سیم پیچ تابشی یک کوره ترک اتیلن در میانه یک دوره تولید ظاهر می شود. دمای فلز لوله سریعتر از چرخه قبلی شروع به بالا رفتن می کند و تیم تعمیر و نگهداری یک خاموشی رمزگشایی برنامه ریزی نشده را رزرو می کند. در یک کارخانه اتیلن با ظرفیت یک میلیون تن در سال، هر روز تولید از دست رفته می تواند سهم قابل توجهی از حاشیه عملیاتی سه ماهه را پاک کند. به همین دلیل است که کوره کراکینگ اتیلن ، واحد تبدیل هسته کل مجموعه اتیلن، در حین تهیه به همان اندازه که در طول عملیات روزانه مورد توجه قرار می گیرد، سزاوار توجه است.
کوره ترک اتیلن که کوره پیرولیز یا کراکر بخار نیز نامیده می شود، مواد اولیه هیدروکربنی مانند نفتا، اتان، پروپان و بوتان را در حضور بخار رقیق به اتیلن، پروپیلن، بوتادین و بنزین پیرولیز تبدیل می کند. اگرچه کوره نامیده می شود، اما واکنش واقعی در داخل سیم پیچ تابشی رخ می دهد، جایی که دمای خروجی سیم پیچ به 820 تا 870 درجه سانتی گراد می رسد و دمای فلز لوله اغلب از 1000 درجه سانتی گراد بیشتر می شود. این شرایط هم بازده الفین های ارزشمند و هم فاصله بین توقف های رمزگشایی را تعیین می کند، بنابراین انتخاب های طراحی انجام شده در کوره تأثیر مستقیمی بر سودآوری کارخانه دارد.
برای پیمانکاران EPC و صاحبان کارخانه، سؤال عملی خرید صرفاً این نیست که آیا کوره می تواند خوراک را گرم کند یا خیر. سوال این است که آیا طرح انتخاب شده می تواند متالورژی خود را حفظ کند، در برابر کک شدن مقاومت کند، شار حرارتی پایدار را حفظ کند و از عمر تضمین شده در بسیاری از چرخه های عملیاتی پشتیبانی کند. یک کامل کوره کراکینگ اتیلن supply package باید هندسه سیم پیچ، انتخاب مشعل، سطح مقطع همرفت و طراحی سیستم کوئنچ را در یک راه حل منسجم که می تواند در برنامه زمانبندی پروژه مهندسی، نصب و راه اندازی شود، ادغام کند.
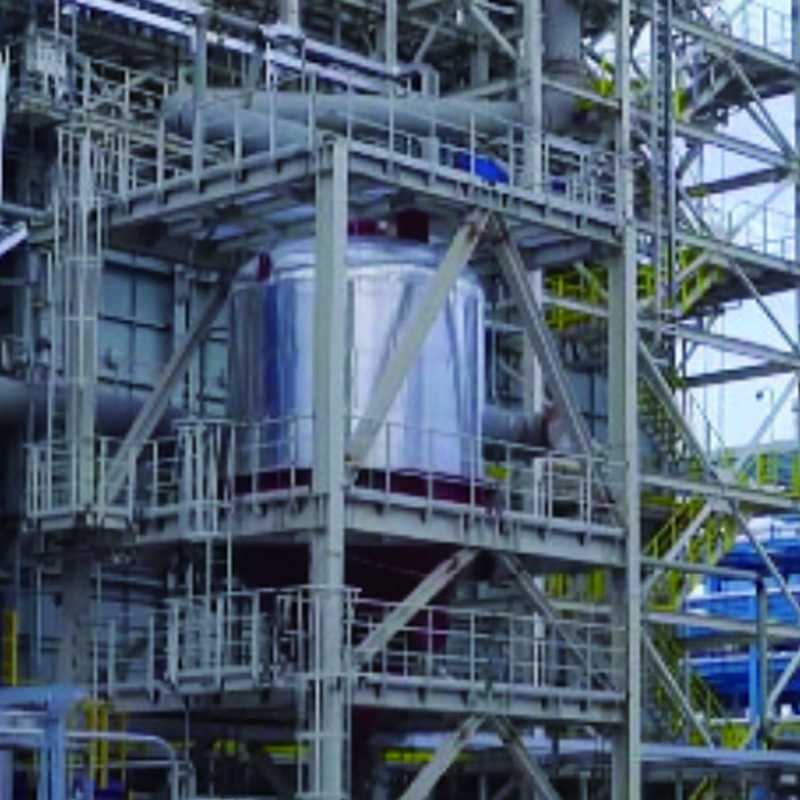 تولید کننده کوره های ترک اتیلن چین، کارخانه سفارشی Tuopu Industry یک تولید کننده کوره ترک اتیلن و کارخانه سفارشی است، ما EPC در مقیاس کامل را برای کوره ترک اتیلن ارائه می دهیم ... مشاهده محصول →
واکنش ترک در داخل سیم پیچ تابشی از مکانیزم زنجیره رادیکال آزاد پیروی می کند. گزینش پذیری اتیلن زمانی بهبود می یابد که زمان ماند کوتاه باشد، فشار جزئی هیدروکربن کم باشد و مشخصات دما تنها در نزدیکی خروجی سیم پیچ به حداکثر خود نزدیک شود. کورههای مدرن بسته به پیکربندی سیمپیچ با زمانهای ماند 0.1 تا 0.5 ثانیه کار میکنند و از نسبت بخار به هیدروکربن تقریباً 0.3 تا 0.8 وزنی برای سرکوب ککسازی و محدود کردن افزایش دمای فلز لوله استفاده میکنند.
بخش تابشی جایی است که ترک خوردگی در واقع رخ می دهد. خوراک ابتدا وارد بخش همرفت می شود، جایی که از قبل گرم شده و توسط گاز دودکش داغ تبخیر می شود. بخار رقیق نیز در آنجا فوق گرم می شود. پس از خروج از سیم پیچ تابشی در دمای 820 تا 870 درجه سانتی گراد، گاز ترک خورده به سرعت در یک مبدل خط انتقال (TLE) خاموش می شود تا واکنش های ثانویه متوقف شود و بخار فشار بالا بازیابی شود، که معمولاً توربین کمپرسور گاز ترک خورده را به حرکت در می آورد. بنابراین کوره به عنوان یک سیستم انرژی یکپارچه به جای یک بخاری ساده عمل می کند، به همین دلیل است که راندمان حرارتی و بازیابی گرما باید همزمان با بازده فرآیند ارزیابی شود.
کوره های کراکینگ صنعتی به چند خانواده پیکربندی سیم پیچ معروف تبدیل شده اند که هر کدام برای محدوده خاصی از مواد اولیه و شدت ترک بهینه شده اند. جدول زیر تفاوت های اصلی را خلاصه می کند.
| خانواده پیکربندی | زمان اقامت معمولی | ویژگی متمایز | خوراک ترجیحی |
|---|---|---|---|
| نوع CBL | 0.2-0.5 ثانیه | دو پاس درخشان؛ رفتار رمزگشایی قوی | نفتا، نفت گاز |
| نوع اقامت کوتاه مدت | 0.1-0.3 ثانیه | کویل های تقسیم عمودی؛ شدت ترک خوردگی بالا | اتان، پروپان، نفتا |
| نوع فوق انتخابی | حدود 0.1 ثانیه | کویل فشرده؛ بازده پروپیلن بالا | نفتا، نفت سفید |
| نوع میلی ثانیه | زیر 0.1 ثانیه | اقامت بسیار کوتاه؛ دمای خروجی کویل بسیار بالا | تغذیه نور، اتان |
تفاوت عملی به بازده محدود نمی شود. پیکربندیهای زمان اقامت کوتاهتر معمولاً به آلیاژهای لوله پیشرفته برای تحمل دمای خروجی بالاتر نیاز دارند، که هزینه اولیه تجهیزات را افزایش میدهد اما میتواند خواب کک را کاهش دهد و طول کار را افزایش دهد. انتخاب بهینه به تخته سنگ خام کارخانه، محدودیت های بخش بازیابی پایین دست و ارزشی که اپراتور برای در دسترس بودن در جریان قائل می شود، بستگی دارد.
سیم پیچ تابشی حیاتی ترین جزء ایمنی در کوره است. اکثر کویل ها با ریخته گری گریز از مرکز از فولادهای زنگ نزن مقاوم در برابر حرارت آستنیتی تولید می شوند. درجه کلاسیک، HK-40 (25Cr-20Ni)، تا حد زیادی در کوره های مدرن با شدت بالا با تغییرات HP-40 (25Cr-35Ni) و HP-40 تثبیت شده با نیوبیم جایگزین شده است، که مقاومت در برابر خزش بالاتر و مقاومت بهتر در برابر کربوریزاسیون را ارائه می دهد. قدرت گسیختگی خزشی 100000 ساعته در دمای 1000 درجه سانتیگراد تقریباً 15 تا 20 مگاپاسکال برای HK-40 است، در مقایسه با 25 تا 35 مگاپاسکال برای گریدهای HP-40 اصلاح شده با نیوبیم. این حاشیه متالورژیکی به همین دلیل است که تقریباً همه کورههای ترک جدید مواد آلیاژی بالاتر را مشخص میکنند.
کربورسازی مکانیسم تخریب طولانی مدت غالب باقی می ماند. کربن حاصل از گاز فرآیند به دیواره لوله پخش می شود، کاربیدهای کروم را رسوب می دهد و فلز را شکننده تر می کند. آسیب خزشی، خستگی حرارتی و اکسیداسیون سپس باعث ایجاد ترک هایی می شود که در نهایت مجبور به تعویض سیم پیچ می شوند. به این دلایل، اپراتورها و خریداران EPC به یک تامین کننده کویل تابشی نیاز دارند که شیمی آلیاژ، کیفیت ریختهگری و روشهای جوشکاری را با قابلیت ردیابی مستند کنترل کند. تامین کنندگان با اختصاص لوله های ترک خوردگی و محصولات سیم پیچ تابشی به طور معمول می تواند سوابق شناسایی مثبت مواد، گزارش ابعاد، و روش های تعمیر جوش را ارائه دهد که مرجع بازرسی پروژه را برآورده کند.
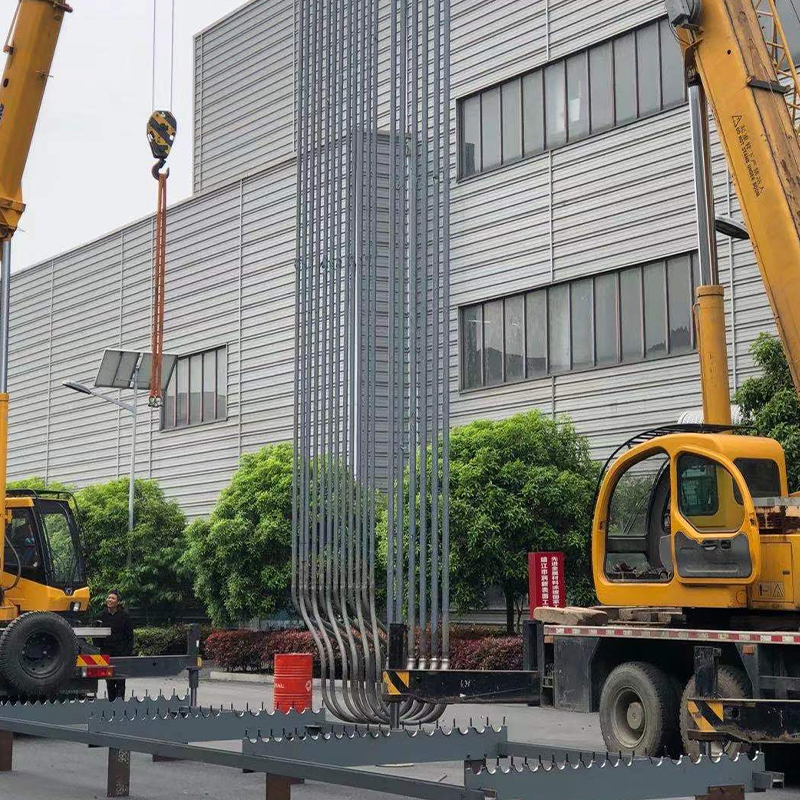 تولید کننده کویل تابشی چین، کارخانه لوله ترک خوردگی Tuopu Industry یک تولید کننده کویل تابشی چین است که لوله ها و کلکتورهای ترک با عملکرد بالا را مستقیماً از کارخانه ما تهیه می کند. بالا... مشاهده محصول →
شار حرارتی متغیر کنترل کننده برای انتخاب پذیری و عمر سیم پیچ است. متوسط شار حرارتی مقطع تابشی معمولاً به 50 تا 80 کیلووات بر متر مربع برای ترک نفتا محدود میشود، اما پیکهای محلی نزدیک مشعلها و در ورودی سیمپیچ میتواند دو برابر از میانگین بیشتر شود. نمودار زیر یک چرخه معمولی را نشان می دهد: با تجمع کک در دیواره داخلی لوله، مقاومت حرارتی موثر افزایش می یابد، بنابراین دمای فلز لوله برای حفظ همان دمای خروجی فرآیند به سمت بالا حرکت می کند.
تشریح افزایش دمای فلز لوله در طول چرخه اجرا. محدودیت طراحی باعث توقف رمزگشایی می شود.
هنگامی که دمای فلز لوله به حداکثر مقدار مجاز برای آلیاژ انتخابی نزدیک شد، کوره با مخلوط بخار و هوا پخته شده و به کار باز می گردد. کارکردهای طولانیتر به آلیاژ مقاومتر در برابر خزش، کنترل دقیقتر نسبت سوخت به هوا برای تراز کردن شار حرارتی موضعی یا شدت فرآیند کمتر نیاز دارند. بهبودهای اخیر طراحی مشعل و عملیات سطح سیم پیچ نیز می تواند چسبندگی کک را به تاخیر بیاندازد و زمان جریان را افزایش دهد.
کوره کراکینگ اتیلن یکی از بزرگترین مصرف کنندگان انرژی در مجتمع های پتروشیمی است. کوره های مدرن زمانی که بخش همرفتی شامل بازیابی گرمای پساب خوراک، پیش گرمایش هوای احتراق و TLE با اندازه مناسب باشد، به بازده حرارتی کلی 92 تا 94 درصد بر اساس مقدار حرارت کمتر (LHV) می رسد. نمودار دونات زیر یک تفکیک نشان دهنده از توزیع گرمای سوخت را نشان می دهد.
توزیع گرمای سوخت یک کوره مدرن ترک اتیلن، بر اساس LHV.
هر درصد از اتلاف گاز دودکش قابل اجتناب به هزینه عملیاتی قابل اندازه گیری در طول عمر بیست ساله کوره تبدیل می شود. مقرون به صرفه ترین بهبود معمولاً عمیق تر است ماژول بخش همرفت با لوله های پره دار یا میخ دار برای بازیابی گرمای معقول تر از گاز دودکش. همراه با پیش گرمای هوای احتراق ناشی از گرمای اتلاف بازیابی شده، این امر می تواند دمای خروجی گاز دودکش را به حدود 100 تا 120 درجه سانتی گراد و راندمان کوره بالابر را نزدیک به 95 درصد کاهش دهد.
 تولید کننده ماژول بخش همرفت چین، کارخانه Tuopu Industry یک تولید کننده و کارخانه ماژول بخش همرفت در چین است که بخش های همرفت کوره های مدولار سنگین را ارائه می دهد ... مشاهده محصول →
از آنجایی که کوره کراکینگ عملکرد فرآیند، متالورژی و نصب میدان در مقیاس بزرگ را به هم متصل میکند، تصمیم خرید هرگز نباید به قیمت پیشنهادی بستگی داشته باشد. قبل از صدور سفارش، سه حوزه عملی را بررسی کنید.
شرکت Tuopu Industry (Jiangsu) یکی از تامین کنندگانی است که این ویژگی ها را ترکیب می کند. تجارت کوره آن به سال 1998 باز می گردد و پایه تولید آن شامل یک مرکز تجهیزات سنگین به مساحت 40000 متر مربع با ظرفیت بالابری 150 تنی، خطوط جوش رباتیک و یک اسکله اختصاصی ro-ro برای ماژول های بخاری بزرگ است. این شرکت یک تامین کننده کلاس یک برای Sinopec، CNPC و CNOOC است و کوره های کراکینگ اتیلن را بر اساس EPC تحویل می دهد. اگر در حال ایجاد یک لیست کوتاه هستید، اولین قدم عملی استفاده از لیست شرکت است صفحه تماس برای درخواست مراجع پروژه مربوطه. شما همچنین می توانید یک مقاله فنی بخوانید مقاله انتخاب بخاری سوخته و کاربردهای مهندسی در کارخانه های پتروشیمی ، که نحوه انتخاب نوع بخاری، رتبه بندی وظیفه و چیدمان در پروژه های واقعی را توضیح می دهد.
یک کوره کراکینگ اتیلن هیدروکربن ها را بدون کاتالیزور ترک می کند و از زمان ماندگاری کوتاهی برای به حداکثر رساندن بازده الفین استفاده می کند. یک اصلاح کننده بخار، که برای تولید هیدروژن یا گاز سنتز استفاده می شود، به یک کاتالیزور نیکل در داخل لوله های آلیاژی متکی است و در دمای خروجی پایین تر و فشار داخلی بالاتر کار می کند.
بخار رقیقسازی فشار جزئی هیدروکربن را کاهش میدهد که تعادل ترک را به سمت الفینها تغییر میدهد و سرعت رسوب کک روی دیواره لوله را کاهش میدهد. بخار همچنین افزایش دمای فلز لوله را تعدیل می کند و به انتقال گاز ترک خورده از طریق سیم پیچ کمک می کند.
طول اجرای معمولی بین 30 تا 80 روز برای مواد اولیه نفتا و بیشتر برای اتان بسته به طراحی سیم پیچ، شار حرارتی، شدت ترک خوردگی و کیفیت مواد اولیه متغیر است. کار زمانی به پایان می رسد که دمای فلز لوله به حد مجاز طراحی برسد یا کوره دیگر نتواند دمای خروجی خود را حفظ کند.
بسیاری از کوره های مدرن برای انعطاف پذیری بین اتان، LPG و نفتا طراحی شده اند. با این حال، هندسه سیم پیچ و طول اجرا مورد انتظار بر اساس مواد اولیه متفاوت است، بنابراین تغییر به یک تغذیه سنگین تر معمولا طول کار را کوتاه می کند و نیاز به تنظیم نسبت بخار و دمای خروجی سیم پیچ دارد.

Tuopu's Reformer Tube برای واکنش های شیمیایی با دمای بالا در کوره های صنعتی طراحی شده است که از انتقال حرارت کارآمد، یکپارچگی ساختاری و پایداری عملیاتی طولانی مدت اطمینان می دهد. این لولهها ب...
جزئیات را ببینید
این کوره نقش مهمی در حفظ نرخ تبدیل بالا، کیفیت محصول ثابت و عملکرد طولانی مدت قابل اعتماد در کارخانه های فرآوری پتروشیمی و شیمیایی ایفا می کند. با ترکیب ساختار بهینه کوره با طراحی پیشرفته انتقال حر...
جزئیات را ببینید
بخاری فعال کننده فعال کننده برای ارائه گرمای پایدار و کنترل شده برای سیستم های آماده سازی، فعال سازی و پردازش فعال کننده های شیمیایی طراحی شده است. با اطمینان از توزیع یکنواخت دما و ورودی گرمای قاب...
جزئیات را ببینید
بخاری آتشزای ما برای ADU و VDU برای گرم کردن مطمئن و کارآمد نفت خام در فرآیندهای تقطیر اتمسفر و خلاء مهندسی شده است. طراحی شده برای راندمان حرارتی بالا و توزیع یکنواخت دما، جداسازی بهینه بخش های س...
جزئیات را ببینید
بخاری هیدروکراکینگ ما برای گرمایش با عملکرد بالا در واحدهای هیدروکراکینگ مهندسی شده است، که یک فرآیند حیاتی در پالایش نفت مدرن است. کنترل دقیق دما و توزیع یکنواخت گرما را برای اطمینان از واکنشهای ...
جزئیات را ببینید
بخاری هیدروکراکینگ باقیمانده ما برای گرمایش کارآمد در فرآیندهای هیدروفینی نفت سنگین طراحی شده است. کنترل دقیق دما، گرمایش یکنواخت و راندمان حرارتی بالا را فراهم میکند و از واکنشهای هیدروژناسیون ب...
جزئیات را ببینید
هیتر ما برای ویسکوزیته برای گرم کردن کارآمد مواد اولیه هیدروکربنی سنگین در فرآیندهای کاهش ویسکوزیته و ترک طراحی شده است. با ارائه گرمایش یکنواخت و با دمای بالا، ترک خوردگی حرارتی بهینه را تضمین می ...
جزئیات را ببینید
بخاری احتراق زایلن ما یک محلول گرمایش صنعتی با مهندسی دقیق است که برای جداسازی و بازیابی کارآمد زایلن در کارخانههای فرآوری پتروشیمی و شیمیایی طراحی شده است. ساخته شده برای عملکرد مداوم، گرمایش یکن...
جزئیات را ببینید
بخاری کک سازی تاخیری ما به طور خاص برای گرم کردن کارآمد باقیمانده های سنگین در واحدهای کک سازی تاخیری طراحی شده است. با ارائه گرمایش دقیق و یکنواخت در دمای بالا، ترک خوردگی حرارتی روغن های باقیماند...
جزئیات را ببینید
سری Cracking Tube برای کوره های کراکینگ با دمای بالا در صنعت پتروشیمی طراحی شده است که پایداری حرارتی استثنایی، مقاومت در برابر خوردگی و قابلیت اطمینان عملیاتی طولانی مدت را ارائه می دهد. این لو...
جزئیات را ببینید
ورق های لوله ریخته گری مقاومت حرارتی و یکپارچگی ساختاری خوبی دارند و معمولاً در صنایعی مانند پتروشیمی، کود و نیروگاه استفاده می شوند. توصیه می شود از مواد فولادی مقاوم در برابر حرارت مانند ZG40Cr25...
جزئیات را ببینید
استفاده از COMMOS و PID هوشمند برای طراحی مشترک دو بعدی، دستیابی به سطح تحویل دیجیتال.
جزئیات را ببینیدتلفن
+86 189 5262 7611
+86-(0)523 8498 2299
ایمیل
آدرس
No.20, Fuyang Road, Jingjiang City, Jiangsu Province, China
رسانه

