
 English
 русский
 فارسی

سری لولههای کوره DRI شرکت توئوپو بهطور ویژه برای کورههای آهنزدایی مستقیم (DRI) طراحی شده و مقاومت حرارتی برتر، استحکام مکانیکی و پایداری عملیاتی بلندمدت را ارائه میدهد. این لولهها با بهرهگیری ا...
جزئیات را ببینید
2026-08-28
Content
یک شکایت رایج در مورد شیفت واحد اتیلن یکسان است: کوره هر هفته شدیدتر آتش می گیرد، دمای خروجی سیم پیچ تغییر می کند، و پیرومتر تشعشع نقاط روشن را در یک پایه سیم پیچ نشان می دهد. مقصر معمول ترک خوردگی لوله است نه مشعل. درک اینکه چرا لوله های ترک خوردگی تخریب می شوند، چه موادی بهترین عملکرد را دارند و چگونه می توان لوله های با کیفیت را مشخص کرد، سریع ترین راه برای محافظت از در دسترس بودن کوره است.
لوله ترک خوردگی لوله واکنش داخل کوره کراکینگ بخار است. خوراک هیدروکربن - اتان، پروپان، نفتا یا نفت گاز - با بخار رقیق مخلوط می شود و در حالی که مشعل های خارجی آن را گرم می کنند از لوله عبور می کند. گاز فرآیند برای مدت زمان کوتاهی، معمولاً 0.1 تا 0.5 ثانیه به دمای 750-950 درجه سانتیگراد می رسد و گرما مولکول های بزرگتر را به اتیلن، پروپیلن و سایر الفین ها تجزیه می کند.
لوله باید چندین کار را همزمان انجام دهد. این شامل یک گاز داغ با فشار بالا است، گرمای تابشی را به جریان فرآیند منتقل می کند، در برابر کربنات شدن از لایه کربن و کک مقاومت می کند و وزن خود را در دمای بالای 1000 درجه سانتیگراد در نقاط موضعی تحمل می کند. در نتیجه، اکثر لوله های ترک خوردگی فولادی با آلیاژ بالا به صورت گریز از مرکز ریخته گری می شوند. متداول ترین خانواده ها 25Cr-35Ni-Nb و گریدهای اصلاح شده HP45، با افزودنی های میکروآلیاژی طراحی شده برای بهبود استحکام خزش و مقاومت در برابر کربوریزاسیون هستند.
طول عمر لوله ترک خوردگی با تعامل بین مواد، طراحی کوره و شرایط فرآیند کنترل می شود. هندسه سیم پیچ به اندازه شیمی آلیاژ اهمیت دارد. اگر در حال تعویض یک بسته نرم افزاری موجود هستید، سیم پیچ تابشی لوله ترک خوردگی مولفه ای است که ابتدا باید بررسی شود.
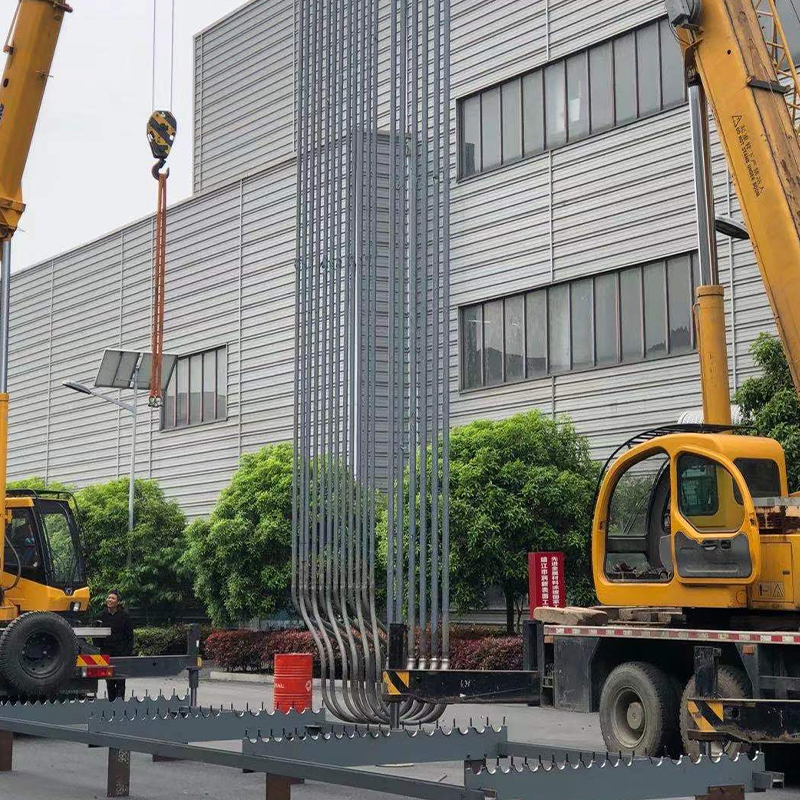 تولید کننده کویل تابشی چین، کارخانه لوله ترک خوردگی Tuopu Industry یک تولید کننده کویل تابشی چین است که لوله ها و کلکتورهای ترک با عملکرد بالا را مستقیماً از کارخانه ما تهیه می کند. بالا... مشاهده محصول →
بازنشستگی لوله به ندرت به عنوان یک پارگی غافلگیرکننده رخ می دهد. با از دست دادن آهسته عملکرد شروع می شود. کک روی دیواره داخلی جمع می شود، سطح مقطع موثر منقبض می شود، افت فشار افزایش می یابد و دمای فلز لوله بالا می رود. هر درجه اضافی از دمای فلز عمر خزش را کوتاه می کند. هنگامی که اپراتورها یک کمپین را برای جلوگیری از خاموش شدن گسترش می دهند، لوله به شکست نزدیک تر می شود.
جدول زیر چهار مکانیسمی را که بر تخریب لوله ترکخوردگی غالب هستند، خلاصه میکند.
| حالت شکست | راننده اصلی | علامت معمولی | نتیجه |
|---|---|---|---|
| کربورسازی | انتشار کربن در دیواره لوله | فلز مغناطیسی می شود. دیوار شکننده می شود | ترک و نشتی |
| خزش | دمای لوله-فلز پایدار بالاتر از طراحی | رشد و افتادگی قطر | خطر پارگی |
| خستگی حرارتی | چرخه های مکرر راه اندازی و خاموشی | ترک های سطحی در نزدیکی جوش ها و خم ها | از دست دادن مهار |
| اکسیداسیون | بخار، برخورد شعله، یا دمای آشفته | پوسته پوسته شدن و نازک شدن دیوار | کاهش مقاومت مکانیکی |
در عملیات واقعی، این مکانیسم ها با هم عمل می کنند. مواد کربوری شده انعطاف پذیری خود را از دست می دهند، که باعث می شود نسبت به خستگی حرارتی حساس تر شوند. یک ناحیه کوچک از برخورد شعله، دمای فلز محلی را افزایش میدهد، که هم خزش و هم اکسیداسیون را تسریع میکند. اگر دمای دیوار و افت فشار را دنبال کنید، روند قابل مشاهده است.
دمای لوله-فلز با تجمع کک و کاهش انتقال حرارت افزایش می یابد.
کیفیت قبل از ورود لوله به کوره تعیین می شود. عمل ریخته گری شیمی، ساختار دانه، سلامت داخلی و قوام ضخامت دیواره را کنترل می کند. یک سیم پیچ ارزان با شماره طراحی مشابه می تواند روی کاغذ یکسان به نظر برسد و به دلیل تخلخل، عملیات حرارتی نادرست یا جوش ضعیف همچنان زودتر خراب شود.
از این نقاط کنترل به عنوان چک لیست استفاده کنید:
نمودار دونات زیر وزن عملی فاکتورهای کیفیت را هنگام خرید لوله های ترک نشان می دهد.
از تامین کننده همان سطح شواهدی را بخواهید که برای تیم بازرسی پالایشگاه ارائه می کنند. اگر خرید بخشی از یک پروژه بزرگتر باشد، مشخصات لوله باید با طراحی کوره هماهنگ باشد. به همین دلیل است که یک کامل کوره کراکینگ اتیلن کنترل بسته اغلب آسان تر از خرید لوله به طور جداگانه است.
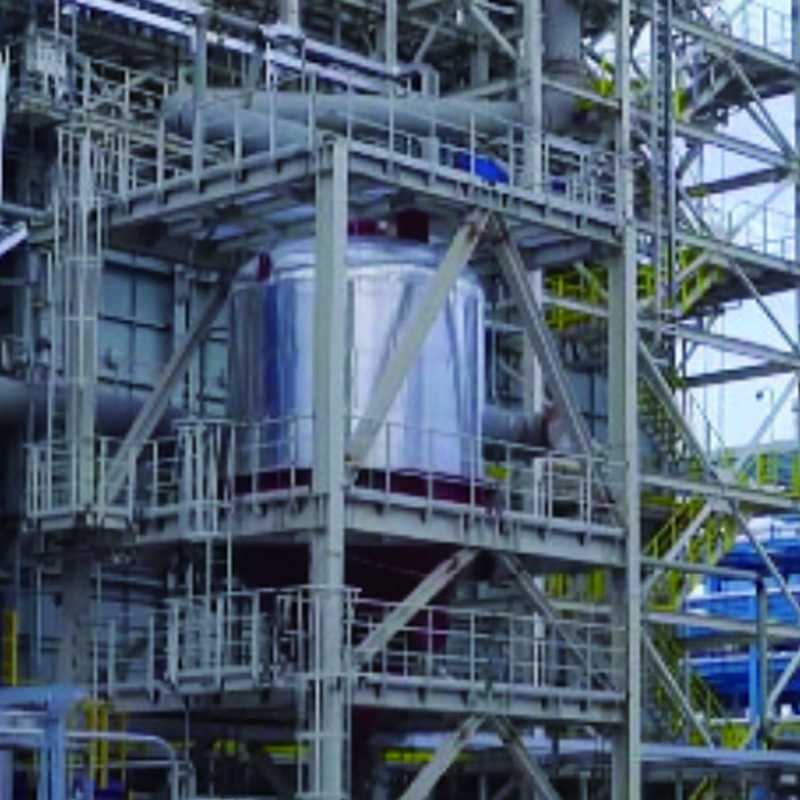 تولید کننده کوره های ترک اتیلن چین، کارخانه سفارشی Tuopu Industry یک تولید کننده کوره ترک اتیلن و کارخانه سفارشی است، ما EPC در مقیاس کامل را برای کوره ترک اتیلن ارائه می دهیم ... مشاهده محصول →
لوله و کوره را نمی توان به طور جداگانه بهینه کرد. یک سیم پیچ تابشی طراحی شده برای دمای خروجی بالا ممکن است نقاط داغ محلی ایجاد کند اگر طرح مشعل شعله را به سطح لوله فشار دهد. برعکس، یک طراحی محافظه کارانه کوره با شار حرارتی کم می تواند از متالورژی لوله محافظت کرده و طول کار را افزایش دهد.
پارامترهای کلیدی طراحی برای بررسی عبارتند از:
هنگامی که مهندسی و ساخت توسط یک تیم اداره می شود، تصمیمات فنی را می توان به مسیر واقعی ریخته گری و ساخت ردیابی کرد. Tuopu Industry بخاریهای آتشزا را طراحی میکند و همچنین لولههای ریختهگری گریز از مرکز، کویلهای تابشی، بخشهای همرفت و اجزای کوره را تولید میکند. مرکز تجهیزات سنگین و داک رول-آن/رول آف اختصاصی آن به ماژول های تکمیل شده کوره اجازه می دهد بدون محدودیت حمل و نقل که باعث تاخیرهای طولانی می شود، ارسال شوند.
قبل از نوشتن استعلام، ارزیابی را شروع کنید. هر چه سوال دقیق تر باشد، جدا کردن یک تامین کننده لوله قابل اعتماد از یک فروشنده آسان تر است. تأمینکنندهای که شرایط فرآیند را درک میکند، به شما توصیههای مادی میدهد، نه فقط یک نقل قول.
قرارداد تجاری باید اسناد، بازرسی و تدارکات اجزای بزرگ را نیز پوشش دهد. از آنجایی که Tuopu Industry پایه تولید و اسکله خود را دارد، می تواند ماژول های کوره های بزرگ را بدون تکیه بر چندین پیمانکار فرعی مدیریت کند. اگر می خواهید طراحی کویل یا برگه داده مواد را بررسی کنید، از صفحه شرکت استفاده کنید صفحه تماس برای رسیدن به تیم مهندسی
اکثر لوله های ترک از فولاد ضد زنگ آستنیتی ریخته گری گریز از مرکز با محتوای کروم و نیکل بالا هستند. گریدهای 25Cr-35Ni-Nb و HP45 اصلاح شده رایج هستند، زیرا مقاومت در برابر خزش قوی و مقاومت در برابر کربوریزه شدن بهتر نسبت به مواد آلیاژی کمتر دارند.
با عملکرد خوب کوره، لوله های ترک اغلب 50000 تا 100000 ساعت کار می کنند. عمر مفید بستگی به دمای لوله-فلز، نوع تغذیه، فرکانس دیک زدایی و تراز مشعل دارد. تعویض لوله ها قبل از اینکه آسیب خزش پیشرفته شود معمولاً مقرون به صرفه تر از تعمیر پس از خرابی است.
تعمیر جوش محلی برای آسیب های خارجی جزئی امکان پذیر است. بخش های متاثر از خزش یا به شدت کربوره شده باید به جای تعمیر برداشته و جایگزین شوند، زیرا ممکن است مواد اطراف آن از قبل ترد شده باشند و نمی توانند به طور قابل اعتماد بار را حمل کنند.
لوله های کراکینگ در کارخانه های الفین و خوراک هیدروکربنی کراک عمل می کنند. لوله های اصلاح کننده در ریفرمرهای بخار برای تولید هیدروژن، گاز سنتز یا متانول کار می کنند. آلیاژها در اصل مشابه هستند، اما گازهای فرآیند، مکانیسم های کک سازی و محاسبات طراحی دقیق متفاوت هستند. این مقاله در مورد هدف اصلاح کننده بخار تکنولوژی مجاور را توضیح می دهد.

سری لولههای کوره DRI شرکت توئوپو بهطور ویژه برای کورههای آهنزدایی مستقیم (DRI) طراحی شده و مقاومت حرارتی برتر، استحکام مکانیکی و پایداری عملیاتی بلندمدت را ارائه میدهد. این لولهها با بهرهگیری ا...
جزئیات را ببینید
کوره DRI TUOPU یک راه حل سفارشی است که به طور خاص برای کارخانه های فولادسازی طراحی شده است و تولید آهن کاهش یافته مستقیم و قابل اعتماد (DRI) را ارائه می دهد. کوره های DRI ما که برای پایداری عملیاتی با...
جزئیات را ببینید
هیتر احتراق استایرن شرکت صنعت TUOPU یک هیتر فرآیند صنعتی با بازده بالا است که برای واحدهای تولید و فرآوری مونومر استایرن (SM) طراحی شده است. این کوره گرمای پایدار، یکنواخت و با کنترل دقیق را فراهم می...
جزئیات را ببینید
این کوره نقش مهمی در حفظ نرخ تبدیل بالا، کیفیت محصول ثابت و عملکرد طولانی مدت قابل اعتماد در کارخانه های فرآوری پتروشیمی و شیمیایی ایفا می کند. با ترکیب ساختار بهینه کوره با طراحی پیشرفته انتقال حر...
جزئیات را ببینید
بخاری با سوخت زغال سنگ با گوگرد بالا توسط صنعت TUOPU یک کوره گرمایش صنعتی سنگین است که به ویژه برای فرآیندهایی با استفاده از زغال سنگ با گوگرد بالا یا سوخت جامد غنی از گوگرد طراحی شده است. این کوره خر...
جزئیات را ببینید
اصلاح کننده تولید هیدروژن ما به طور ویژه برای ارائه گرمایش دقیق و قابل اعتماد برای فرآیندهای تولید هیدروژن در پالایشگاه ها و کارخانه های پتروشیمی طراحی شده است. پیشگرم اولیه مواد اولیه، راندمان حرا...
جزئیات را ببینید
بخاری هیدروکراکینگ ما برای گرمایش با عملکرد بالا در واحدهای هیدروکراکینگ مهندسی شده است، که یک فرآیند حیاتی در پالایش نفت مدرن است. کنترل دقیق دما و توزیع یکنواخت گرما را برای اطمینان از واکنشهای ...
جزئیات را ببینید
بخاری احتراق زایلن ما یک محلول گرمایش صنعتی با مهندسی دقیق است که برای جداسازی و بازیابی کارآمد زایلن در کارخانههای فرآوری پتروشیمی و شیمیایی طراحی شده است. ساخته شده برای عملکرد مداوم، گرمایش یکن...
جزئیات را ببینید
بخاری کک سازی تاخیری ما به طور خاص برای گرم کردن کارآمد باقیمانده های سنگین در واحدهای کک سازی تاخیری طراحی شده است. با ارائه گرمایش دقیق و یکنواخت در دمای بالا، ترک خوردگی حرارتی روغن های باقیماند...
جزئیات را ببینید
ماژول مقطع همرفت و بخش تابشی برای بهینه سازی انتقال حرارت و بهره وری انرژی در کوره های صنعتی طراحی شده است. این ماژول ها با ترکیب فناوری های جابجایی پیشرفته و تشعشع، توزیع یکنواخت دما، کاهش مصرف سو...
جزئیات را ببینید
ورق های لوله ریخته گری مقاومت حرارتی و یکپارچگی ساختاری خوبی دارند و معمولاً در صنایعی مانند پتروشیمی، کود و نیروگاه استفاده می شوند. توصیه می شود از مواد فولادی مقاوم در برابر حرارت مانند ZG40Cr25...
جزئیات را ببینید
استفاده از COMMOS و PID هوشمند برای طراحی مشترک دو بعدی، دستیابی به سطح تحویل دیجیتال.
جزئیات را ببینیدتلفن
+86 189 5262 7611
+86-(0)523 8498 2299
ایمیل
آدرس
No.20, Fuyang Road, Jingjiang City, Jiangsu Province, China
رسانه

